


Cat:CNC Roll Milling Machine
CNC -rullningsmaskin
XK9350 series CNC rebar roll crescent groove milling machine is the upgraded product of XK500 type, which is suitable for processing rolls with dia...
Se detaljer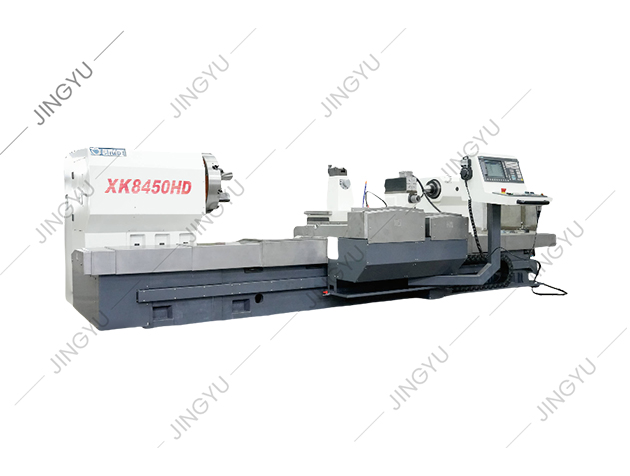
Gå in i vilken maskinverkstad som helst, och svarven är arbetshästen som förvandlar rå stångmaterial till axlar, bussningar och komponenter med exakt storlek. Ändå handlar gapet mellan ett rent snitt och ett skrotat arbetsstycke sällan om rå kraft. Det handlar om metod. Att använda en svarv på ett säkert och exakt sätt kommer ner till en repeterbar sekvens: inspektera maskinen, montera arbetsstycket säkert, ställ verktyget i centrum, välj en realistisk hastighet och matning och gör sedan ett kontrollerat första snitt. En ny operatör bör också känna till svarvens svängning och avståndet mellan centrer; att försöka bearbeta arbete utanför dessa gränser inbjuder till vibrationer och verktygsfel. Bemästra den grundläggande sekvensen, och varje operation som följer – vändning, vändning, rillning och avstickning – blir en fråga om noggrann mätning och små justeringar.
Innan du rör kontrollerna, kontrollera svarven. Kontrollera att chuckbackarna är rena och fria från spån, att verktygsstolpen är tät och att vägarna har en lätt oljefilm. Se till att chucknyckeln är borttagen från chucken innan du startar spindeln. Denna enkla vana förhindrar den vanligaste svarvarolyckan: en chucknyckel som kastas ut från den roterande enheten. Kontrollera också att skärverktyget är vasst och korrekt slipat för materialet. Kontrollera kylvätskenivån om maskinen använder kylvätska och kontrollera att spånbehållaren inte svämmar över. Rensa sedan området runt maskinen. Lösa trasor, verktyg och råmaterial hör hemma på arbetsbänken, inte på svarvbädden.
Säkerhet på en svarv är inte en lista över slogans; det är en uppsättning fysiska gränser. Bär alltid skyddsglasögon. Bär inte handskar, lösa ärmar eller smycken när spindeln är igång. Räck aldrig över ett roterande arbetsstycke för att ta bort spån; stoppa spindeln och använd en borste. Håll händerna borta från chucken och skärzonen. Om ett arbetsstycke börjar skaka eller vibrera, stoppa maskinen och åtgärda problemet istället för att trycka igenom. Lämna aldrig maskinen igång utan uppsikt. Om du behöver kontrollera ytfinishen eller inspektera verktyget, stoppa spindeln först. För operatörer som går från manuella till CNC-svarvar finns det ytterligare risker, såsom programmerade snabba rörelser och automatiska verktygsbyten. Praktisk vägledning ang förbättra driftsäkerheten på CNC-valsvarvar täcker dessa situationer mer i detalj.
För de flesta jobb är en trekäfts självcentrerande chuck det snabbaste sättet att hålla runt lager. Se till att arbetsstycket sitter ordentligt och att käftarna greppar på en cirkulär yta, inte i hörn. Lämna bara tillräckligt med material som sticker ut för operationen; för stort överhäng orsakar avböjning och prat. För långa skaft, använd en bakre del eller ett stadigt stöd för att stödja den bortre änden. För fyrkantiga eller oregelbundna ämnen, byt till en fyrkäftsoberoende chuck och ange delen sann. Detta lägger till installationstid, men det är rätt sätt att hålla icke-runda material. I applikationer med tunga valsar är arbetsstycken ofta för stora för en standardchuck, varför en CNC rullsvarv använder förstärkta chuckar och frontplattor designade för hög koncentricitet under tung belastning.
 Grossist rullsvarvfabrik, leverantörer Nantong Jingyu Maskiner Co., Ltd. är leverantörer av rullsvarv i Kina och CNC rullsvarv, som tillverkar rullsvarv i grossistledet till salu Visa produkt →
Skärverktyget måste ställas in med spetsen exakt på spindelns mittlinje. Ett verktyg som är för högt kommer att gnugga och slitas; ett verktyg som är för lågt ställt kan orsaka skrammel eller grävning. För de flesta svarvoperationer bör verktyget närma sig arbetet med en vinkel på ungefär 90 graders sidoskärkant, med tillräckligt med spelrum fram för att undvika skavning. Dra åt verktygsstolpen ordentligt och gör ett provsnitt innan du påbörjar hela bearbetningspasset.
Tre skärparametrar samverkar för att bestämma resultatet: spindelhastighet, matningshastighet och skärdjup. Vid manuell svarvning uttrycks spindelhastigheten ofta som skärhastighet i ytmeter per minut. Högre hastigheter och matningar tar bort metall snabbare, men de höjer också värme och verktygsslitage. För att ställa in spindelhastigheten, använd formeln RPM = (skärhastighet × 1000) / (π × arbetsstyckets diameter). För en 50 mm mjuk stålstång vid 30 m/min, fungerar det till ungefär 190 rpm. En säker utgångspunkt för mjukt stål med snabbstålverktyg är en skärhastighet på 25–35 meter per minut, en matning på 0,1–0,3 millimeter per varv och ett djup mellan 0,5 och 2,5 millimeter. Tabellen nedan ger konservativa utgångsvärden; justera baserat på det faktiska arbetsstycket och verktygets skick.
| Operation | Skärhastighet (m/min) | Matning (mm/varv) | Skärdjup (mm) |
|---|---|---|---|
| Grovbearbetning | 25 | 0,20–0,40 | 1,5–2,5 |
| Efterbehandling | 30–40 | 0,05–0,15 | 0,20–0,50 |
För hårdmetallverktyg kan skärhastigheterna vara två till tre gånger högre. Det viktiga är att börja konservativt, lyssna på ljudet av snittet och öka parametrarna endast när maskinen och verktyget är stabila.
Motstående produces a flat, square end on the workpiece. Mount the tool so it can move across the end of the part. With the spindle turning, move the tool from the outside edge toward the center, using a light feed. Take small passes; a final pass with a fine feed leaves a smooth surface.
Raksvarvning minskar arbetsstyckets diameter över en längd. Använd ett högersvarvverktyg och mata det från ändstocken mot axeln, såvida du inte skär upp till en axel. Ta skärdjupet från diametern och kontrollera diametern med bromsok eller en mikrometer efter varje pass för att undvika under- eller överdimensionerade delar. Skärvätska bör appliceras konsekvent på skäreggen för att transportera bort värme och förbättra ytfinishen.
För spår, ställ in verktyget på önskad bredd och mata in det rakt in på djupet. För en skuldra, bearbeta först den större diametern, sedan den mindre diametern och räta upp hörnet med ett litet verktyg. Parting använder ett smalt blad som matas radiellt med låg hastighet med mycket skärvätska. Minska i alla fall spindelhastigheten vid kapning av avbrutna ytor eller djupa spår för att förhindra skrammel.
Exakt svarvning är ingen gissning. Efter en provskärning, stoppa spindeln och mät diametern med en yttre mikrometer eller bromsok. Jämför mätningen med målet och använd sedan mikrometerkragen för att lägga till eller minska djupet. När du närmar dig slutstorleken, ta ett mycket lätt pass och mät igen. Om delen är större i ena änden än den andra, är bakstycket felinriktat; justera bakstyckets offset och ta ytterligare ett snitt. Kom ihåg att en nyskuren del kan expandera från skärvärme; om du behöver en snäv tolerans, låt delen svalna till rumstemperatur innan den slutliga mätningen. På CNC-svarvar gäller samma principer, men maskinen använder programmerade verktygsförskjutningar för att göra storlekskorrigeringar automatiskt.
På en manuell svarv sker varje beslut i realtid: operatören ställer in hastigheten, flyttar vagnen och läser urtavlan. En CNC-svarv flyttar mycket av det ansvaret in i programmet. Operatören monterar fortfarande arbetsstycket, ställer in verktygsförskjutningar och kör den första inspektionen, men maskinen kontrollerar skärbanan, matningen och spindelhastigheten konsekvent. Detta är särskilt värdefullt för komplexa profiler och repetitiva satser. För butiker som svarvar stora eller tunga valsar kan en högprecisions CNC-fräsvalssvarv bearbeta konturer som skulle kräva flera manuella operationer och dedikerade formverktyg. CNC tillåter även sondering under processen och automatisk verktygskompensation, men dessa funktioner beror på noggrannheten i den initiala inställningen. Operatörens förståelse för skärande grunder är dock fortfarande väsentlig; ett CNC-program kan inte fixa ett tråkigt skär, ett osäkert arbetsstycke eller en dålig offset.
Att använda en svarv är inte en enda färdighet utan en kedja av små beslut. Börja med en ren maskin och ett vasst verktyg, håll fast arbetsstycket, välj vettiga hastigheter och mät vid varje steg. Oavsett om du kör en manuell maskin eller en CNC-modell avgör dessa grunder om du producerar bra delar eller skrot. För operatörer och anläggningsingenjörer som vill jämföra maskinalternativ, produktinformationen på Nantong Jingyu Machinery ger en praktisk utgångspunkt för att utvärdera valssvarvar, slipmaskiner och fräsmaskiner.
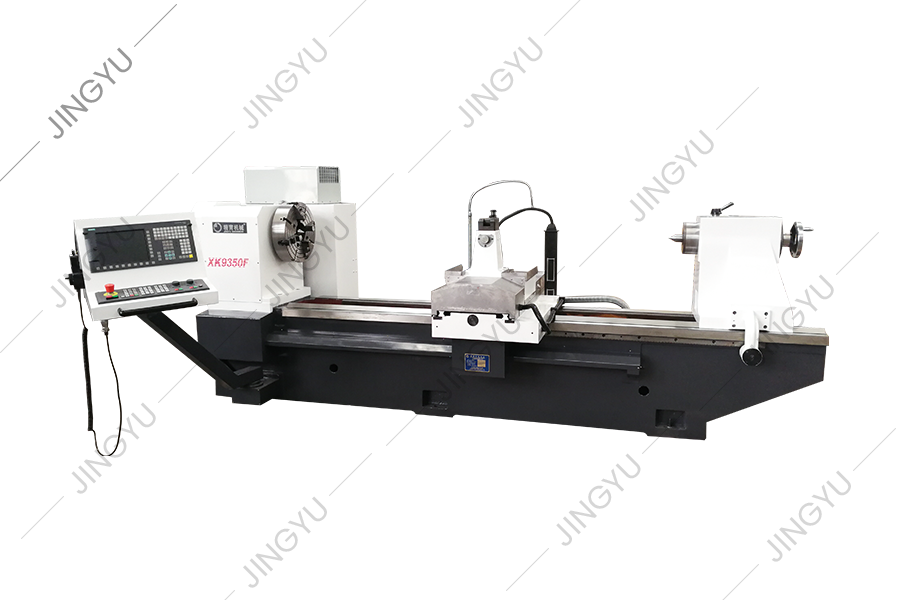
XK9350 series CNC rebar roll crescent groove milling machine is the upgraded product of XK500 type, which is suitable for processing rolls with dia...
Se detaljer
Med tanke på problemen med höghastighetsrullbearbetning är XK8450 CNC Roll Milling Machine en ny typ av CNC -rullgroove -bearbetningsmaskinverktyg ...
Se detaljer
Med tanke på problemen med höghastighetsrullbearbetning är XK8450 CNC Roll Milling Machine en ny typ av CNC Roll Groove-bearbetningsverktyg som utv...
Se detaljer
CK84 Series CNC Roll Lathe antar Siemens 828D CNC -system och drivs av en servomotor. När vi utformade detta maskinverktyg analyserade vi fullständ...
Se detaljer
CK450 lutade Bed CNC -svarven antar det tyska Siemens -kontrollsystemet. Maskinverktygets utseende, operativsystem och säkerhetsskydd för maskinver...
Se detaljer
Denna maskin används huvudsakligen för att slipa och reparera frässkäraren av rulltrådad korsbibb, som enkelt kan reparera och malna kanten av arme...
Se detaljer
Detta maskinverktyg är en ny typ av CNC Roll Grooving Machine -verktyg som utvecklats baserat på företagets CNC Roll Milling Machine -serie och eft...
Se detaljer
MX250 är en standard Diamond Wheel Dressing Machine, som används för att forma och klädda diamanthjul för metallurgiska stålverk. Diametern på diam...
Se detaljer
Denna serie är främst för CNC Crescent spårmaskiner för att tillhandahålla vanliga bärande delar, såsom malningsverktygshållare, malningsskärare, s...
Se detaljer
Denna serie tillhandahåller huvudsakligen gemensamma delar för CNC-rullar, såsom CBN-blad, PCD-blad, chucks, skruvar osv.
Se detaljerNo.3, Xinghe Road, Zhaxi Industrial Park, Chongchuan District, Nantong, Jiangsu Province, 226003, P.R.China
info@rolllathe.com jennifergao@rollathe.com
+86-513-85636116
Copyright © Nantong Jingyu Machinery Co., Ltd. Alla rättigheter reserverade

