


Cat:CNC Roll Milling Machine
CNC -rullningsmaskin
XK9350 series CNC rebar roll crescent groove milling machine is the upgraded product of XK500 type, which is suitable for processing rolls with dia...
Se detaljer
Vilken maskin ska man ställa på golvet när de nya jobben omfattar både axelliknande komponenter och platta fästen? Svaret är sällan svartvitt, men beslutet blir lättare när du spårar hur varje maskin tar bort material. En CNC-svarv roterar arbetsstycket. En CNC-fräs roterar verktyget. Den enkla skillnaden dikterar geometrin du kan producera, installationstiden du kommer att spendera och kostnaden per del. Välj svarven för rotationssymmetri; välj kvarnen för prismatisk komplexitet. När båda krävs, överväg en kombinerad svarv-fräsmaskin eller planera en cell med båda typerna.
I en CNC-svarv, även kallad svarvcentrum, hålls arbetsstycket i en spindel och roteras med en kontrollerad hastighet. Skärverktyget, monterat på ett revolver, rör sig längs X- och Z-axlarna för att ta bort material. Denna konstruktion är effektiv för externa cylindrar, hål, avsmalningar, gängor och spår. Eftersom delen roterar kontinuerligt genereras rundhet och koncentricitet naturligt från spindelaxeln.
I en CNC-fräs kläms arbetsstycket fast vid ett bord och skärverktyget roterar i en spindel. Verktyget eller bordet rör sig genom flera axlar, typiskt X, Y och Z. Detta gör att fräsen kan nå olika ytor och skapa plana ytor, slitsar, fickor och tredimensionella profiler. Fräsning är det naturliga valet för delar som har fyrkantiga hörn, hål på flera ytor eller komplexa konturer som en svarv inte kan nå.
Om du tar bort programmeringen och automatiseringen är den fysiska skillnaden just detta: vilken komponent som snurrar. Svaret formar varje senare beslut om verktyg, arbetshållning och bearbetningssekvens. En CNC-rullsvarv är till exempel utformad speciellt för stora cylindriska rullar, så spindeln och bakstycket är byggda för att bära tunga vikter. En kvarn på samma verkstadsgolv skulle väljas för de kilspår och spår som skärs in i dessa valsar i en sekundär operation.
 Högeffektiv CNC-rullsvarv med styv styrvägsdesign Denna svarv passar stora cylindriska rullar och roterande delar, erbjuder en styv struktur och högt skärvridmoment. Dess design stöder tunga arbetsstycken, vilket gör den till ett praktiskt val för verkstäder som behöver exakt svarvning innan sekundära fräsoperationer. Visa produkt →
Geometrin på detaljen är den bästa utgångspunkten för att välja mellan svarvning och fräsning. En rotationsdel med en enhetlig axel, såsom en motoraxel, en rulle, en bussning, en fläns eller en remskiva, bearbetas bäst på en svarv. Svarven tar bort material med hög hastighet samtidigt som den bibehåller en konsekvent diameter längs längden. Även delar med excentriska egenskaper kan vändas först och sedan bearbetas på en kvarn i en andra operation.
En prismatisk del, såsom ett hus, en platta, en stödkonsol, en ventilkropp eller en formhålighet, kräver en kvarn. Möjligheten att flytta verktyget över en plan yta och ändra orientering genom att indexera arbetsstycket gör fräsning till standardmetoden för rektangulära delar och funktioner som slitsar, fickor och utsprång. Många komplexa delar är inte bara en typ. Tänk på en rulle som behöver ett kilspår i dess yttre yta, eller en axel med ett tvärhål nära ena änden. I dessa fall kan bearbetning av en hel del kräva båda operationerna. Tabellen nedan sammanfattar de viktigaste skillnaderna.
| Karakteristiskt | CNC-svarv | CNC-fräs |
|---|---|---|
| Arbetsstyckets rörelse | Roterar runt spindeln | Stationär på bordet |
| Verktygsrörelse | Rör sig i linjära axlar | Roterar och rör sig i flera axlar |
| Bästa geometrin | Cylindrisk, konisk, sfärisk | Prismatisk, platt, kontur |
| Typiska operationer | Svarvning, borrning, gängning, räfflor | Planfräsning, borrning, slitsning, konturering |
| Typisk spindelorientering | Horisontell eller vertikal | Vertikal eller horisontell |
| Installationskomplexitet | Sänk för roterade delar | Högre för arbete med flera ansikten |
| Gemensamt toleransintervall | IT6–IT8 | IT7–IT9 |
Dessa intervall är generella, inte absoluta. En modern CNC-svarv med linjära skalor kan nå mycket snäva toleranser, och en avancerad fräs kan också producera nästan runda former med interpolation. Men när du planerar för tillförlitlig, ekonomisk produktion, är de typiska styrkorna viktigare än det teoretiska maximumet.
Båda maskinerna kan uppnå utmärkta resultat, men de begränsande faktorerna skiljer sig åt. På en svarv är ytfinishen en funktion av matningshastighet, verktygsnosradie, spindelhastighet och arbetsstyckets styvhet. Eftersom delen roterar kontinuerligt får du en naturligt slät yta längs med omkretsen. Gängning och spårning görs med skär av en specifik form. För långa rullar behövs ofta ett stadigt vila eller en ändstockscentrum för att förhindra avböjning under skärkrafter.
På en kvarn påverkas finishen av överstegsavstånd, spindelhastighet, verktygsavböjning och antalet räfflor. Pinnfräsar med kulnäsa genererar jämnare konturer, men med längre cykeltider. Fräsverktyg är mer varierande: pinnfräsar, planfräsar, borrar, kranar och specialfräsar. Verktygsbyten kan ske automatiskt om maskinen har en verktygsväxlare, vilket möjliggör komplexa delar. Avvägningen är att arbetshållningen måste vara tillräckligt styv för att motstå sidokrafter; en dåligt klämd del kan vibrera eller skifta, vilket förstör noggrannheten hos den färdiga funktionen.
För gjutjärn eller smidda stålvalsar är styvheten avgörande. En kraftig svarv kan hålla stora diametrar med höga materialavverkningshastigheter. En kraftig kvarn, å andra sidan, utmärker sig på att skära kilspår och räfflor på härdade valsytor. Det är därför många välttillverkare äger båda maskintyperna. Tänk på att CNC-styrenheten och servosystemet bestämmer hur exakt båda maskinerna kör sina banor. En stabil styrslinga håller verktygsbanan repeterbar över långa cykler. Om du arbetar med valsar som kräver exakt spåravstånd, kan en maskin utformad för valsspecifik fräsning, t.ex. CNC rullsvarv med ett precision CNC-system , kan göra skillnaden mellan delar som passar och delar som skrotas.
Börja med tre frågor: Vilken är grundformen på din del? Hur många sidor måste bearbetas? Vad är den förväntade batchstorleken och toleransen? Svaren kommer att styra dig mot den ena eller den andra tekniken.
En annan faktor är mängden material som ska tas bort. Svarvning tar bort material från ett runt ämne mycket effektivt eftersom snittet är kontinuerligt. Fräsning med en liten fräs tar bort material i en långsammare takt, särskilt när skärningen avbryts. Om detaljen börjar som ett gjutgods med nästan nätform, kan fräsning vara lämpligare; om det utgår från stångstock går vändningen ofta snabbare. För en detaljerad översikt över familjerna av tillgängliga maskiner, se komplett produktsortiment på tillverkarens webbplats.
Ignorera inte arbetshållning. En svarv håller vanligtvis ett arbetsstycke i en trekäfts chuck eller hylsa, som går snabbt att härda. En kvarn kräver skruvstäd, klämmor eller anpassade fixturer för att hålla delen från att röra sig under sidokrafter. För komplexa delar kan fixturkostnaden överstiga maskinkostnaden i små partier. Beräkna den totala kostnaden för processen, inte bara maskinpriset, innan du fattar ett köpbeslut.
Slutligen, utvärdera det tillgängliga maskinutrymmet och operatörens skicklighet. Svarv- och fräscentra har olika underhållsbehov. En fabriks verktygsväxlare och kylvätskesystem kräver regelbunden uppmärksamhet; en svarvs spindel och chuck kräver ordentlig rengöring och smörjning. Välj den maskin som ditt team kan använda och underhålla på ett tillförlitligt sätt. En maskin som står på tomgång eftersom ingen är bekväm med kontrollen är en dålig investering.
Valsar är ett klassiskt exempel där svarv och fräsning samverkar. En ny rulle börjar som en smidd eller gjuten cylinder. Den yttre profilen, tapparna och gängorna svarvas på en CNC-rullsvarv. Sedan fräses kilspår, spiralspår eller anpassade mönster på en CNC-valsmaskin. Vissa valsar kräver en fräst yta med ett räfflat eller svängt mönster för att förbättra materialflödet i ett stålverk. Möjligheten att växla mellan svarvning och fräsning i en uppsättning är värdefull när detaljen är tung och ommonteringen är kostsam.
Valet av maskin inom kategorin svarv har också betydelse. En högprecision CNC-fräsvalssvarv kombinerar svarvnings- och fräsförmåga i en enda uppsättning, vilket minskar tomgångstid och positionsfel. För tillverkare som bearbetar flera rullstorlekar är ett automatiskt spårpositioneringssystem en tillgång. Samma logik gäller för små delar. En produktionsbutik som tillverkar mässingsbeslag kan använda en svarv för kroppen och en kvarn för sexkantsytan. En butik som tillverkar bildelar kan stapla båda maskinerna i en cell. Nyckeln är att definiera den dominerande formen på delen och sedan bestämma om den andra operationen motiverar en extra maskin eller en multi-tasking.
Börja med att titta på den mest utmanande delen du behöver producera. Om den avgörande egenskapen är en cylindrisk yta med tät koncentricitet, är en CNC-svarv rätt fundament. Om den definierande egenskapen är en platt yta, en ficka eller en komplex kontur, kommer en CNC-fräs att tjäna dig bättre. När båda typerna av funktioner finns, överväg en kombinerad lösning eller en produktionscell.
Det finns ingen universell bästa maskin. Det bästa valet är det som passar dina faktiska delar, dina batchstorlekar och din operatörserfarenhet. En tydlig förståelse för skillnaden mellan en svarv och en kvarn är det första steget mot ett lönsamt beslut. Använd den maskintyp som adresserar de mest värdefulla funktionerna i ditt arbete, och behåll den andra processen som ett tillägg snarare än en kompromiss.
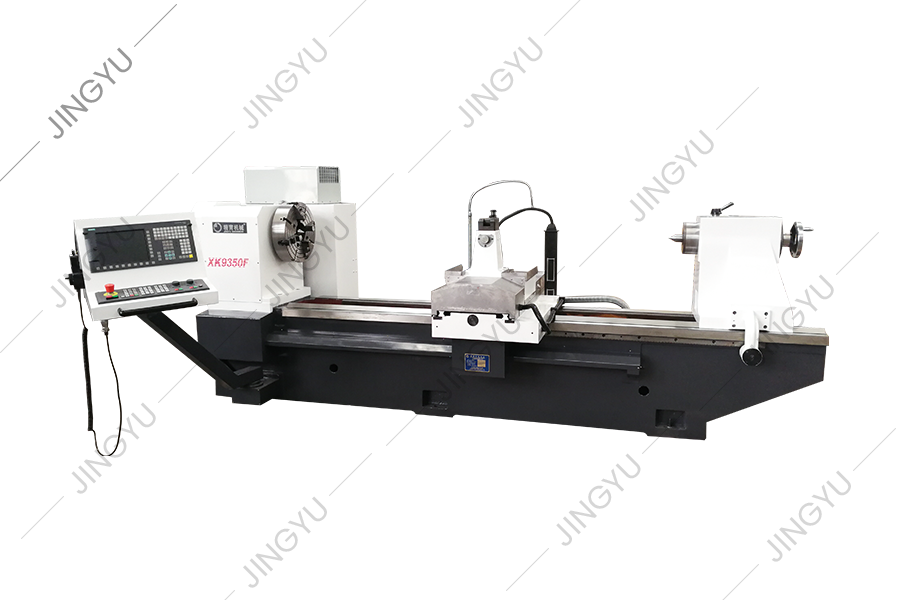
XK9350 series CNC rebar roll crescent groove milling machine is the upgraded product of XK500 type, which is suitable for processing rolls with dia...
Se detaljer
Vi har samlat rik erfarenhet av bearbetning och användning av armeringsrullar och har genomfört djupgående analys och forskning om tekniken för lik...
Se detaljer
Med tanke på problemen med höghastighetsrullbearbetning är XK8450 CNC Roll Milling Machine en ny typ av CNC -rullgroove -bearbetningsmaskinverktyg ...
Se detaljer
Med tanke på problemen med höghastighetsrullbearbetning är XK8450 CNC Roll Milling Machine en ny typ av CNC Roll Groove-bearbetningsverktyg som utv...
Se detaljer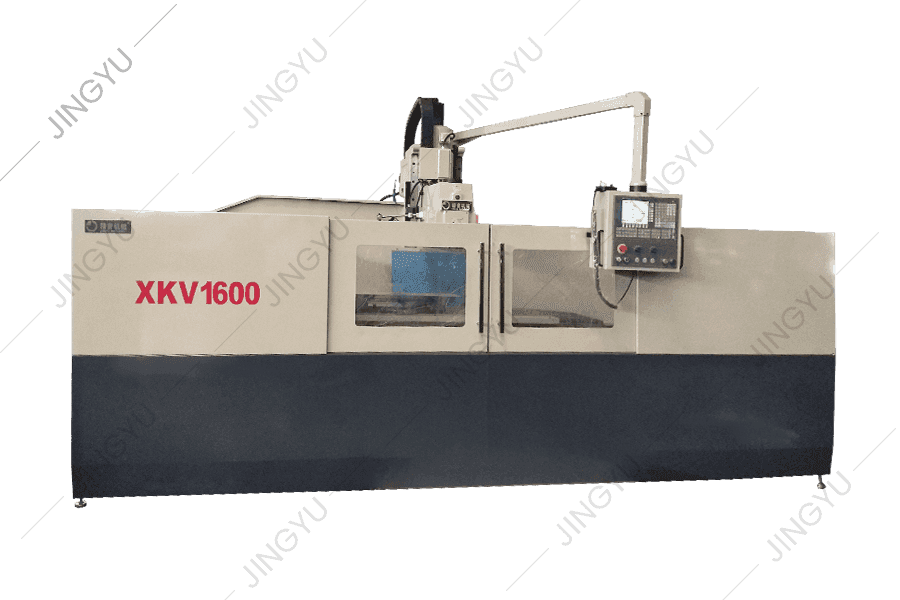
Den CNC-förstärkta malningsmaskinen antar en spindellåda med full växel, och spindelöverföringsdelen antar växlar med precision på mer än 6 nivåer,...
Se detaljer
Alla tre axlarna på maskinen är P3-nivå 50 × P10 kulskruvar, och monteringsprocessen för 2-end fast anspråk används för att stärka den axiella styv...
Se detaljer
Detta maskinverktyg är en ny typ av CNC Roll Grooving Machine -verktyg som utvecklats baserat på företagets CNC Roll Milling Machine -serie och eft...
Se detaljer
Denna maskin används huvudsakligen för att slipa och reparera frässkäraren av rulltrådad korsbibb, som enkelt kan reparera och malna kanten av arme...
Se detaljer
MX250 är en standard Diamond Wheel Dressing Machine, som används för att forma och klädda diamanthjul för metallurgiska stålverk. Diametern på diam...
Se detaljer
Denna serie är främst för CNC Crescent spårmaskiner för att tillhandahålla vanliga bärande delar, såsom malningsverktygshållare, malningsskärare, s...
Se detaljerNo.3, Xinghe Road, Zhaxi Industrial Park, Chongchuan District, Nantong, Jiangsu Province, 226003, P.R.China
info@rolllathe.com jennifergao@rollathe.com
+86-513-85636116
Copyright © Nantong Jingyu Machinery Co., Ltd. Alla rättigheter reserverade

