


Cat:CNC Roll Milling Machine
CNC -rullningsmaskin
XK9350 series CNC rebar roll crescent groove milling machine is the upgraded product of XK500 type, which is suitable for processing rolls with dia...
Se detaljer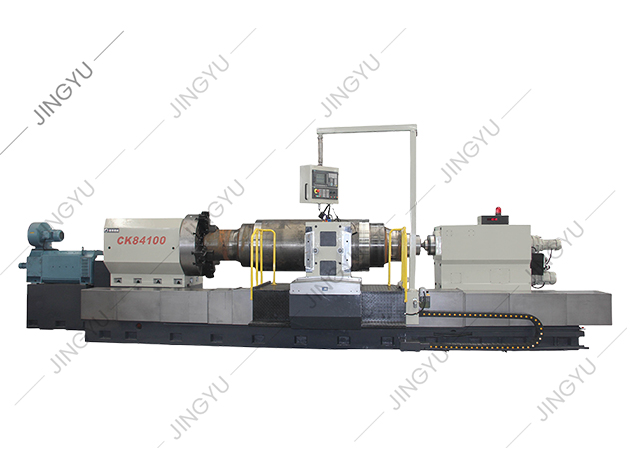
En maskinist laddar en stålrulle i en svarv, stänger skyddet och trycker på cykelstart. Revolverhuvudet indexerar, verktyget rör av och den första passagen skär en ren cylinder inom 0,05 mm. Inget av det händer av en slump. Det händer för att någon förstår en liten uppsättning CNC-grunder: axlar, koordinatsystem, G-kod, arbetsoffset, verktygskompensation och säker verifiering. Om du är ny på CNC eller utvärderar ett maskinköp är det här grunderna som skiljer en kontrollerad process från skrot och krascher.
Den här guiden ger dig kärnkunskapen i den ordning du faktiskt kommer att använda den. Du kommer att se hur en CNC-maskin rör sig, vad programmet säger att den ska göra, hur man ställer in ett jobb och vad man ska kontrollera innan man skär metall. Målet är inte att göra dig till en programmerare på en gång. Det är för att hjälpa dig att läsa ett inställningsblad, följa ett program och ställa bättre frågor när en maskin eller en leverantör står på bordet.
En CNC-maskin är en verktygsmaskin som styrs av en dator som kör ett lagrat program. Datorn "vet" inte hur man skär en del. Den följer endast koordinater, matningshastigheter och kopplingskommandon. Det fysiska resultatet beror på tre delsystem som arbetar tillsammans:
När en maskin tappar precision är orsaken sällan bara programmet. Det kan vara termisk tillväxt i spindeln, slitage i styrbanorna, en lös verktygshållare eller en arbetsförskjutning som satts från en smutsig yta. Grundläggande CNC-kunskap innebär att veta vilket lager som ska kontrolleras först.
Om du arbetar med rullbearbetning är maskinfamiljen lika viktig som kontrollen. A Tillverkare av CNC rullsvarv såsom Nantong Jingyu Machinery bygger maskiner kring samma principer, men med kraftiga sängar och rullspecifika funktioner.
Varje CNC-rörelse beskrivs i ett koordinatsystem. Det vanligaste är det kartesiska systemet: X, Y och Z för linjära axlar, plus A, B och C för roterande axlar. På en svarv styr X vanligtvis diametern och Z styr längden. På en fräsmaskin placerar X och Y bordet och Z styr spindeldjupet.
Två nollor spelar roll i daglig drift. Maskinnoll är en fast referens som ställts in av tillverkaren. Arbete noll är den punkt du väljer för delen, ofta lagrad på arbetsoffsetsidor som G54. Ett misstag här skiftar varje snitt. En vanlig toleranskontroll är att vidröra en känd yta, ställa in offset och sedan verifiera med en mätindikator innan programmet körs.
Fler yxor betyder inte automatiskt en bättre maskin. De ändrar vad maskinen kan göra och hur mycket inställningsskicklighet som krävs. Tabellen nedan visar typisk användning på verkstadsgolvet efter axelkonfiguration.
Procentsatserna är illustrativa för vanligt jobb-butiksarbete, inte en regel. Det praktiska är att en 3-axlig maskin med en skicklig operatör och bra fixturer ofta slår en 5-axlig maskin som är dåligt inställd.
Ett CNC-program är en lista med block. Varje block kan innehålla en verktygsrörelse, en matningshastighet, ett spindelkommando eller en maskinfunktion. G-koder förbereder maskinen för en typ av rörelse. M-koder slår på eller av hjälpfunktioner. Du behöver inte memorera varje kod, men du bör känna igen de som förekommer i nästan alla program.
| Code | Mening | Praktisk anmärkning |
|---|---|---|
| G00 | Snabb positionering | Rör sig med maximal hastighet. Anta aldrig att det kommer att undvika en klämma eller fixtur. |
| G01 | Linjär interpolation | Skär i en rak linje med den programmerade matningen. |
| G02/G03 | Cirkulär interpolation (CW/CCW) | Kräver ett bågcentrum eller radie, plus rätt planval. |
| G54 | Arbetskoordinatsystem | Lagrar delen noll. Verifiera alltid innan cykelstart. |
| G41/G42 | Fräskompensation vänster/höger | Förskjuter verktygsbanan med verktygsradien. Fel riktning är lika med skrot. |
| M03/M05 | Spindel på medurs / spindelstopp | Bekräfta riktning och hastighet före första skärningen. |
| M08/M09 | Kylvätska på/av kylvätska | Kylvätskan påverkar spånets evakuering och termisk stabilitet. |
| M30 | Programslut och återställ | Återför programmet till toppen för nästa cykel. |
Programstrukturen spelar lika stor roll som individuella koder. En säker blockorder är: säker start, verktygsbyte, spindelstart, närmande, skära, dra in, kylvätska av, spindelstopp och retur. Många krascher kommer från ett snabbt drag som skrevs innan arbetskompensationen bekräftades.
Ett pålitligt CNC-jobb följer en sekvens. Att hoppa över steg är hur en maskin skär luft, skär fixturen eller skär en dyr del på fel ställe. Grundflödet är:
För rullbearbetning innehåller inställningssekvensen ofta extra kontroller. En tung rulle kan väga flera ton, så klämkraft, centruminriktning och stadigt viloläge påverkar direkt rundhet och avsmalning. En maskin med en styv bädd och ett stabilt styrsystem minskar antalet offsetkorrigeringar som behövs mellan delarna.
När du utvärderar en maskin, fråga hur kontrollen hanterar arbetsförskjutning, hantering av verktygslivslängd och programomstart. Dessa funktioner påverkar hur snabbt en operatör kan återhämta sig från ett trasigt verktyg eller ett strömavbrott.
Olika operationer använder samma CNC-grunder men tillämpar dem på olika sätt. Trädet nedan grupperar de huvudsakliga operationerna du kommer att se i en allmän bearbetningsverkstad och i valsspecifikt arbete.
Varje operation har en maskinfamilj byggd runt sig. För rullsvarvning är en dedikerad CNC rullsvarv utformad för att hantera cylindriskt arbete med hög materialavlägsnande och konsekvent diameterkontroll.
 CK84-serien CNC-rullsvarv med Siemens 828D-kontroll Granska denna CNC-rullsvarv för cylindrisk rullsvarvning med hög materialavlägsnande, tillgänglig som CK84100 och CK84125 med Siemens 828D-kontroll. Visa produkt →
För efterbehandling fokuserar en CNC-valsslip på ytfinish, rundhet och dimensionsstabilitet.
För profilarbeten som räfflor eller markeringar, lägger en CNC-rullskärmaskin till kontrollerad fräsning eller hackrörelse.
Priset är det enklaste numret att jämföra och det minst användbara i sig. En CNC-maskin är en produktionstillgång. Kostnaden för ett felaktigt val dyker upp senare som avvisade delar, långa installationstider eller dyrt stillestånd. När du granskar en maskin, kontrollera dessa punkter:
För rullverkstäder handlar kärnan i en CNC-valsvarv ofta om hur maskinen upprätthåller uppriktningen under tung belastning. Du kan läsa mer om det i kärnan i en CNC-valsvarv . Samma logik gäller för slipning och fräsning: den mekaniska plattformen bestämmer taket och styrsystemet bestämmer hur lätt en operatör kan nå det.
CNC-maskiner är säkra när operatören följer installationsdisciplinen. De är farliga när någon behandlar vakten som en olägenhet. De grundläggande reglerna är enkla:
Underhållet följer samma princip. Dagliga kontroller inkluderar vägsmörjning, lufttryck och kylvätskenivå. Veckokontroller inkluderar spånansamling, filtrets skick och verktygshållarens renhet. Månatliga kontroller inkluderar glapp, nivå och elektriska anslutningar. En maskin som underhålls enligt ett schema är mycket mindre sannolikt att misslyckas under ett kritiskt jobb.
CNC-grunderna är inte ett mysterium. De är en uppsättning relationer: koordinater talar om för maskinen vart den ska gå, G-kod talar om hur den ska röra sig, förskjutningar talar om var delen är, och inställningsdisciplin håller verktyget borta från allt som inte ska skäras. Om du förstår dessa relationer kan du läsa ett program, skapa ett jobb och utvärdera en maskin med tillförsikt. Oavsett om du svarvar på en liten axel eller bearbetar en flertonsrulle, gäller samma grunder. Börja med koordinatsystemet, lär dig koderna du ser varje dag och hoppa aldrig över verifieringssteget innan cykelstart.
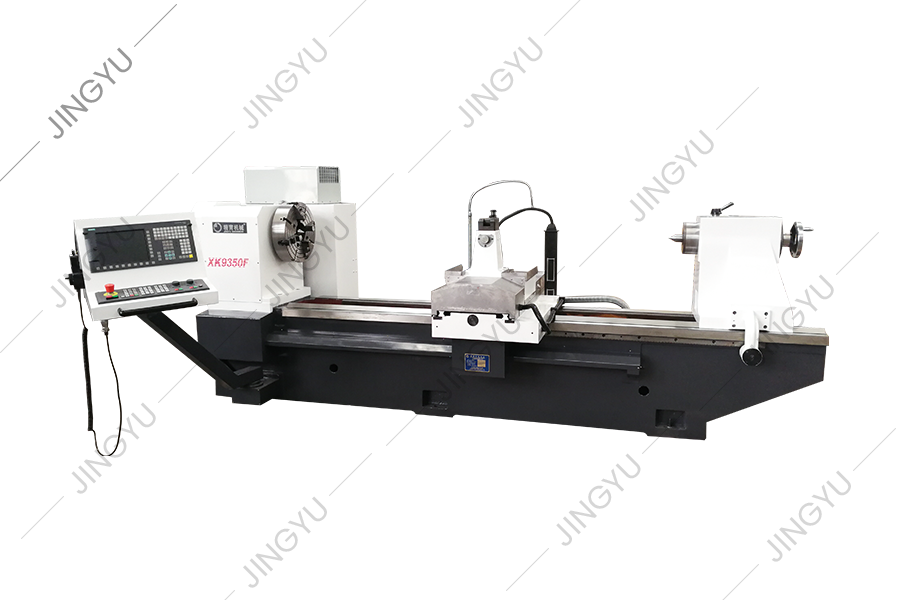
XK9350 series CNC rebar roll crescent groove milling machine is the upgraded product of XK500 type, which is suitable for processing rolls with dia...
Se detaljer
Vi har samlat rik erfarenhet av bearbetning och användning av armeringsrullar och har genomfört djupgående analys och forskning om tekniken för lik...
Se detaljer
Denna serie maskinverktyg används främst för att passera och bearbeta rullar. Det kan också vrida den yttre cirkeln och rullens hals, och kan också...
Se detaljer
CK8465H CNC Roll svarvbädd antar en 2 3 tungt linjär rullningsguidestruktur, det vill säga två rektangulära styrskenor arrangerade horisontellt på ...
Se detaljer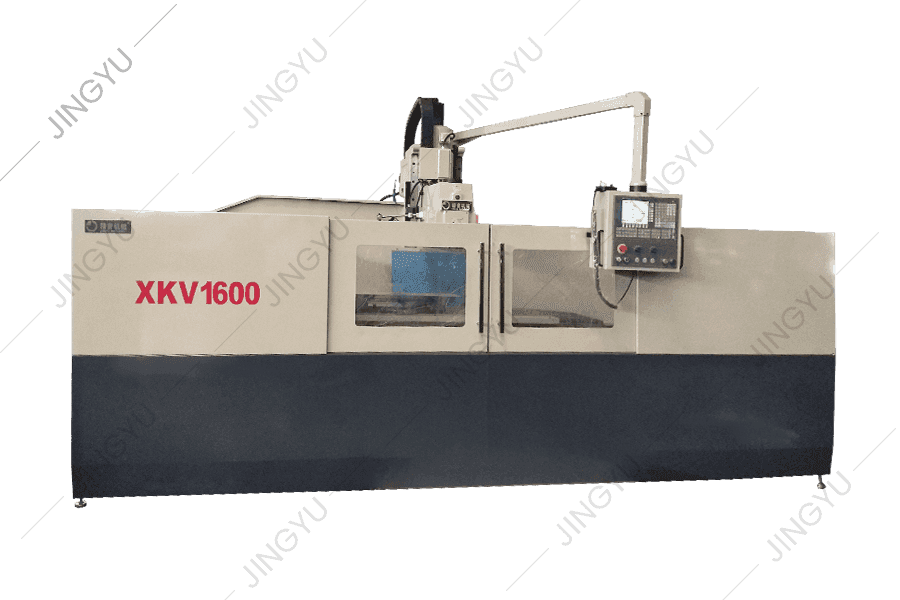
Den CNC-förstärkta malningsmaskinen antar en spindellåda med full växel, och spindelöverföringsdelen antar växlar med precision på mer än 6 nivåer,...
Se detaljer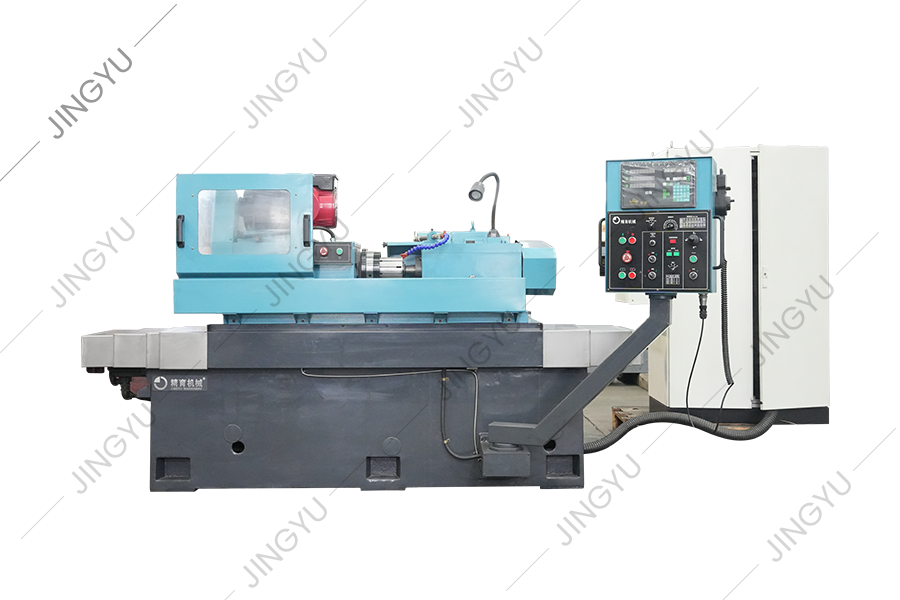
Rollringsformningskvarnen används huvudsakligen för slipning av volframkarbidrullringar för höghastighetssträngstångsproduktion. Det bildade diaman...
Se detaljer
MX250 är en standard Diamond Wheel Dressing Machine, som används för att forma och klädda diamanthjul för metallurgiska stålverk. Diametern på diam...
Se detaljer
Denna serie är främst för CNC Crescent spårmaskiner för att tillhandahålla vanliga bärande delar, såsom malningsverktygshållare, malningsskärare, s...
Se detaljer
Denna serie tillhandahåller huvudsakligen gemensamma delar för CNC-rullar, såsom CBN-blad, PCD-blad, chucks, skruvar osv.
Se detaljer
Vi levererar också andra reservdelar, till exempel rutiga plattfräsar, rullningsverktyg, oljepumpar, motorer, CNC -system osv.
Se detaljerNo.3, Xinghe Road, Zhaxi Industrial Park, Chongchuan District, Nantong, Jiangsu Province, 226003, P.R.China
info@rolllathe.com jennifergao@rollathe.com
+86-513-85636116
Copyright © Nantong Jingyu Machinery Co., Ltd. Alla rättigheter reserverade

