


Cat:CNC Roll Milling Machine
CNC -rullningsmaskin
XK9350 series CNC rebar roll crescent groove milling machine is the upgraded product of XK500 type, which is suitable for processing rolls with dia...
Se detaljer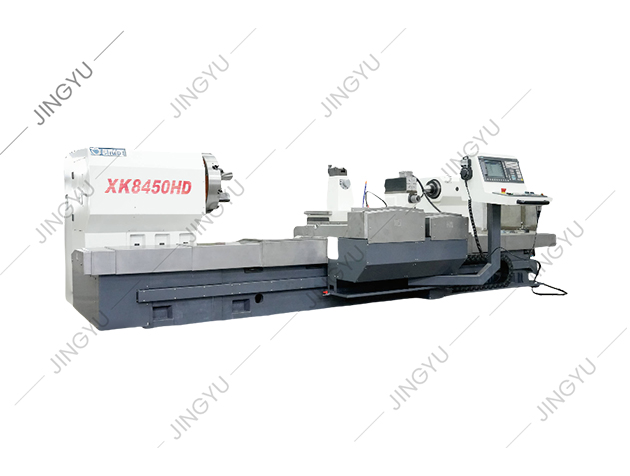
En arbetsledare för rullverkstaden förklarade en gång varför fabriken bytte ut sin manuella kopieringssvarv för grovsvarvning: maskinen slog toleransen på morgonen, men på eftermiddagen dök det hydrauliska spårningsslitaget och den termiska driften upp på den färdiga rullen. Den erfarenheten är vanlig vid tung bearbetning. En horisontell CNC-svarv tar bort det mesta av denna variation, eftersom varje axelrörelse styrs av en digital slinga och verktygsbanan genereras från detaljprogrammet snarare än från kammallar. Om dina arbetsstycken är axlar, rullar, axlar, hylsor eller någon del vars längd är större än dess diameter, är den horisontella konfigurationen vanligtvis den mest praktiska och kostnadseffektiva starten.
Enkelt uttryckt ger en horisontell CNC-svarv dig processkonsistens. Spindelaxeln är parallell med golvet, så långa arbetsstycken kan stödjas mellan en chuck och ett spänningsförande centrum, och skärkrafter trycks nedåt i bädden. Detta arrangemang gör att maskinen kan kombinera tunga grovbearbetningspass med finbearbetningspass som håller rundhet inom några mikrometer.
Den praktiska effekten är mätbar. En stel svarv med förspända linjära styrningar eller härdade lådvägar kommer att hålla en upprepad positioneringsnoggrannhet inom 0,005 mm. Varje del från en batch börjar med samma verktygsvägsfel och samma termiska kompensation. Termisk stabilitet är en av huvudorsakerna till att CNC-svarvar överträffar manuella maskiner; styrsystemet kan tillämpa kompensation för temperaturförändringar och operatören behöver inte justera centrer för varje ny rulle.
Ur ett produktionsplaneringsperspektiv förkortar byte från kopieringssvarvar till CNC också inställningstiden. Delprogram kan återkallas från minnet, verktygsförskjutningar lagras efter verktygsnummer och inspektion av första delen blir ett bekräftelsesteg istället för en försök-och-fel-slinga.
Ett maskinbeslut är egentligen ett beslut om styvhet. Titta på sängen först. Kraftiga horisontella svarvar byggs vanligtvis på en gjutjärns- eller räfflad stålbädd i ett stycke. Sängen dämpar vibrationer under avbrutna skärningar och noggrannheten hos de härdade styrbanorna avgör hur rakt vagnen färdas längs Z-axeln. En svarv som tappar rakhet under belastning överför det felet direkt till en kona på en rullkropp.
Headstocken är andra prioritet. För rullbearbetning behöver spindeln både högt vridmoment vid låg hastighet och ett brett hastighetsområde för olika verktygsmaterial. En kugghjulsdriven huvudstock ger högt vridmoment; en inbyggd motorspindel ger bättre ytfinish vid hög hastighet. Många praktiska köpare väljer en tvåväxlad växellåda med frekvenskontroll för att få båda.
Verktyg hålls av ett revolver eller en verktygsstolpe. Ett CNC-torn med 8 till 12 stationer minskar omställningstiden och låter dig köra fler operationer i en uppsättning. Om delen kräver fräsning, borrning eller spårning förutom svarvning, behöver du ett motordrivet revolver med drivna verktyg. Slutligen tillhandahåller ändstocken den andra stödpunkten; för smala rullar är en hydrauliskt manövrerad stjärtpinne med justerbart tryck nödvändig för att förhindra böjning.
Innan du jämför varumärken, jämför konfigurationer. Vertikala svarvar håller arbetsstycket på ett horisontellt bord, så gravitationen hjälper till att hålla delar med stor diameter stabila. Horisontella svarvar stödjer långa arbetsstycken längs deras mittlinje och spån faller bort från skärzonen. Tabellen nedan sammanfattar de distinktioner som är relevanta för de flesta industriella köpare.
| Faktor | Horisontell CNC-svarv | Vertikal CNC-svarv |
|---|---|---|
| Bästa arbetsstyckets form | Axlar, rullar, axlar, hylsor | Flänsar, svänghjul, stora ringar |
| Arbetsstyckets längd | Begränsad av sänglängd och stadiga vilor | Begränsad av maskinhöjd och bordsstorlek |
| Arbetsstyckets diameter | Begränsad av svängdiametern över sängen | Klarar mycket stora diametrar på ett kompakt fotavtryck |
| Chipborttagning | Chips faller nedåt; kylvätskespolning är direkt | Chips stannar på bordet; behöver mer kraftfull kylvätska |
| Installationsbekvämlighet | Enkel lastning med kran och centrerar | Lätt för tunga korta delar som vilar platt |
| Typisk användning av rullbutik | Vridning av rullkroppen, avslutning av halsen, räfflor | Rullände och stora ringformade arbeten |
För en rullbutik är frågan sällan om horisontellt är bättre överlag. Det är om delen är för stor i diameter för svängkapaciteten hos en horisontell maskin. Valsar för bandkvarnar är långa och relativt små i diameter, så horisontella maskiner dominerar valskropp, hals och spåroperationer. Vertikala maskiner uppstår vid bearbetning av ringar med mycket stor diameter eller korta rullar av flänstyp.
Ett vanligt misstag är att endast jämföra pris, maximal vriddiameter och spindelhastighet. Den verkliga kostnaden för en svarv visar sig i hur väl styvheten och konfigurationen matchar din egen delblandning. Börja med en kort utvärderingschecklista:
Ett användbart sätt att strukturera ditt tänkande är som en beslutsväg:
 Kraftig CNC rullsvarvsvarv för härdad rullbearbetning Denna CNC-rullsvarv använder en styv 4-plus-1 styrvägsbädd och högt vridmoment, lämpad för skärning av härdade eller halvhärdade rullar där strukturell stabilitet är viktigare än spindelhastigheten. Visa produkt →
I vårt arbete på Nantong Jingyu Machinery är tunga horisontella svarvar de maskiner som oftast svarvar valsade stål- och aluminiumrullar. Den avgörande faktorn är att matcha strukturen till skärvridmomentet, inte topphastigheten. Om de flesta av dina delar är härdade eller halvhärdade rullar, spelar den styva bädden, det höga vridmomentet och den pålitliga bakkroppen mer än varvtal.
När en rulle redan har eller nära den slutliga hårdheten är en svarv fel verktyg. En CNC-valsslip är den bättre investeringen eftersom slipning undviker värmen och vibrationerna som svarvning skulle införa.
Installationskvaliteten avgör långsiktig noggrannhet. En horisontell svarv ska jämnas ut på ett betongfundament som uppfyller tillverkarens specifikation. Den vanliga toleransen är 0,02 mm per meter på sängen, kontrollerad med en precisionsnivå. Hoppa inte över vibrationsisoleringsdynor om maskinen kommer att köra avbrutna skärningar; det dämpande lagret håller skäreggen stabil och förhindrar skrammelmärken.
Under de första skiften, titta på termisk tillväxt. Kör spindeln med normala arbetshastigheter i 20 till 30 minuter innan du tar ett slutpass. CNC-systemet kan tillämpa termisk kompensation, men du behöver fortfarande en repeterbar uppvärmningsrutin.
Vid dagligt underhåll, prioritera kylvätske- och spånhanteringssystemet. Vid rullsvarvning genererar kraftig skärning fina slipande spån som kommer att slita på styrbanor och revolvertätningar om kylvätskan inte filtreras. Byt filterpatroner enligt schemat, kontrollera styrbanans oljenivå dagligen och inspektera chuckbackarna för slitage. En ren maskin håller längre tolerans och kostar mindre att reparera.
Tillgänglighet av reservdelar är den dolda kostnaden för en maskin med dåligt stöd. Fråga leverantören om ledtider för spindellager, revolverkopplingar och kulskruvar. Om du inte kan ha kritiska reservdelar i närheten blir ett haveri veckor av stillestånd. För våra kunder lagerförs svarvarreservdelar och slipskivatillbehör just för att en trasig givare eller en sliten kulskruv inte ska vara startpunkten för en ny leveransförhandling.
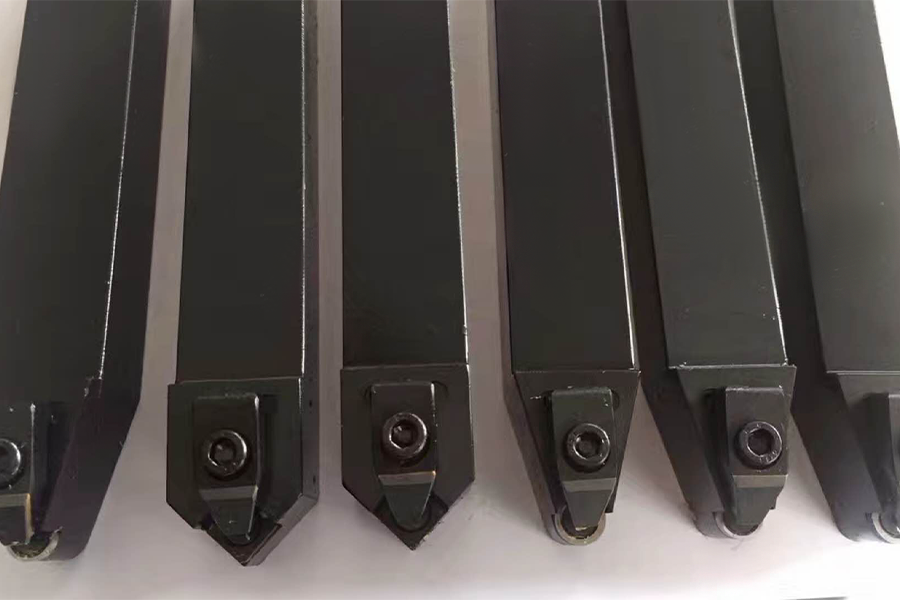 CNC-svarv reservdelar inklusive skär och verktygshållare Det här avsnittet listar viktiga ersättningskomponenter som CBN- och PCD-skär och svarvverktygshållare, vilket hjälper dig att utvärdera reservdelstillgänglighet och undvika längre stilleståndstid för din svarv. Visa produkt →
Säkerhet bör också vara en del av planen. Bekräfta att maskinen uppfyller dina elektriska standarder, att chuckskyddet är låst och föraren kan stoppa spindeln snabbt med en fotbroms eller ett kontrollerat stopp. En bra CNC-svarv minskar manuell hantering, men bara om kläm-, spåntransportören och spindelbromssystemen kontrolleras varje vecka.
Värdet på en CNC horisontell svarv kommer från matchningen mellan maskin och detaljblandning. En tung, styv maskin med ett något högre utgångspris ger ofta tillbaka den extra investeringen genom lägre verktygsslitage och färre skrotrullar det första året. En leverantör som diskuterar dina ritningar innan man tar fram ett förslag har vanligtvis löst en liknande ansökan för en annan kund.
Ett praktiskt nästa steg är att skicka tre saker till leverantören: rullritningen med toleranser, material- och hårdhetsintervall samt den genomsnittliga batchmängden. Enligt vår erfarenhet räcker dessa tre ingångar för att rekommendera ett specifikt spindelmoment, styrvägstyp, revolverkonfiguration och automatiseringsplan. Du behöver inte vara en expert maskinbyggare för att köpa rätt CNC horisontell svarv; du behöver bara vara exakt om de arbetsstycken du ska köra på den.
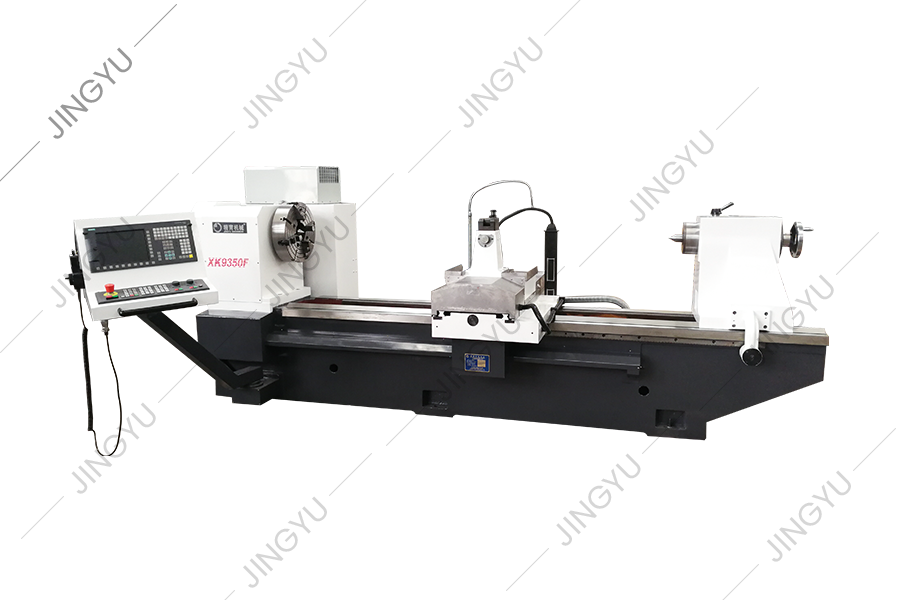
XK9350 series CNC rebar roll crescent groove milling machine is the upgraded product of XK500 type, which is suitable for processing rolls with dia...
Se detaljer
Denna serie maskinverktyg kan automatiskt klippa halvmåne spår med olika rotationsriktningar och eventuell spiralvinkel. Det kan dela upp i lika (e...
Se detaljer
Vi har samlat rik erfarenhet av bearbetning och användning av armeringsrullar och har genomfört djupgående analys och forskning om tekniken för lik...
Se detaljer
Med tanke på problemen med höghastighetsrullbearbetning är XK8450 CNC Roll Milling Machine en ny typ av CNC Roll Groove-bearbetningsverktyg som utv...
Se detaljer
CK8465H CNC Roll svarvbädd antar en 2 3 tungt linjär rullningsguidestruktur, det vill säga två rektangulära styrskenor arrangerade horisontellt på ...
Se detaljer
CK450 lutade Bed CNC -svarven antar det tyska Siemens -kontrollsystemet. Maskinverktygets utseende, operativsystem och säkerhetsskydd för maskinver...
Se detaljer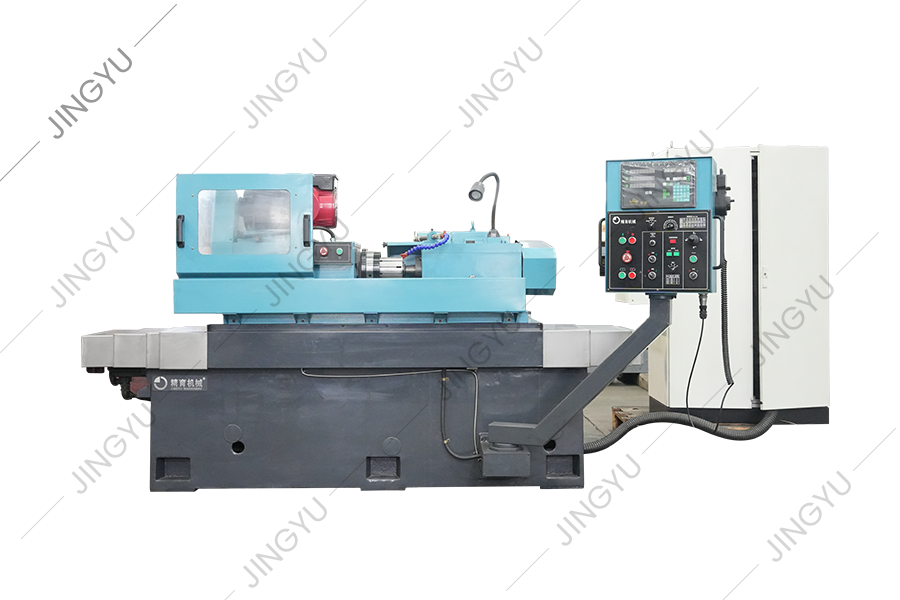
Rollringsformningskvarnen används huvudsakligen för slipning av volframkarbidrullringar för höghastighetssträngstångsproduktion. Det bildade diaman...
Se detaljer
MK8450 CNC-rullkvarn används huvudsakligen för grov slipning, halvfinish slipning, fin slipning och icke-sparkslipning av de yttre cirklarna och R-...
Se detaljer
Detta maskinverktyg är en ny typ av CNC Roll Grooving Machine -verktyg som utvecklats baserat på företagets CNC Roll Milling Machine -serie och eft...
Se detaljer
Vi levererar också andra reservdelar, till exempel rutiga plattfräsar, rullningsverktyg, oljepumpar, motorer, CNC -system osv.
Se detaljerNo.3, Xinghe Road, Zhaxi Industrial Park, Chongchuan District, Nantong, Jiangsu Province, 226003, P.R.China
info@rolllathe.com jennifergao@rollathe.com
+86-513-85636116
Copyright © Nantong Jingyu Machinery Co., Ltd. Alla rättigheter reserverade

