


Cat:CNC Roll Milling Machine
CNC -hack- och markeringsmaskin
XK9350 series CNC rebar roll crescent groove milling machine is the upgraded product of XK500 type, which is suitable for processing rolls with dia...
Se detaljer
En nio ton tung arbetsrulle sitter mellan centrer och arbetsbladet ber om ett slitet kilspår som ska skäras om plus fyra gängade hål på ändytan. På en svarv med endast statiska verktyg måste den rullen lossas, flyttas till en fräsmaskin, chuckas på nytt, indikeras, bearbetas och sedan föras tillbaka och återupprättas för slutbearbetningen. I de flesta rullbutiker äter den omvägen ett helt skift.
Ett driven verktyg, som handeln också kallar ett levande verktyg, tar bort omvägen. Det är en motordriven hållare som accepterar roterande skärverktyg och driver dem från revolvern eller verktygsstolpen, så fräsning, borrning, gängning och räfsning sker på samma maskin som vrider rullen, i samma uppsättning, utan att förlora referenspunkten. Det korta svaret: om ditt valsarbete regelbundet innehåller kilspår, plattor, oljehål, ändmönster eller inrullade spår, betalar en driven station normalt tillbaka sina kostnader inom några dussin jobb. Det långa svaret handlar om vridmoment, gränssnittspassning och dimensionering av stationen till funktionen snarare än till broschyren.
En statisk hållare klämmer fast en insats eller en borr och håller den stilla. Varje skärrörelse kommer från arbetsstyckets spindel, så maskinen kan bara generera rotationsytor: diametrar, skuldror, ytor, avfasningar och radier. För en rullsvarv som förblir kärnan i jobbet, och driven verktyg förändrar ingenting.
Ett driven verktyg lägger till en oberoende roterande rörelse vid verktyget. Inuti hållaren vrider en kuggväxel - eller på högre klassade modeller en fas eller planetuppsättning - en hylsa eller spindel i ett fast förhållande till en drivaxel i tornet. Det enda tillägget ändrar vad maskinen kan göra:
Den sista punkten driver ekonomin. Varje gång en rulle lämnar svarven och kommer tillbaka måste någon chucka den igen, indikera att den är rinnande och återröra verktygen. På en femtonsrulle mäts det i timmar.
Gränssnittet avgör vad du faktiskt kan köpa. VDI 30 och VDI 40 säten dominerar mellanstora svarvar; BMT 45, 55 och 65 är vanliga på tyngre maskiner och bär mer vridmoment eftersom drivkopplingen är större. Capto C5 och C6, och HSK-T, dyker upp där repeterbara verktygsbyten betyder mer än toppvridmoment. Innan du anger en hållare, bekräfta tre siffror: sätesstorlek, stationsdrivningsförhållande och den maximala spindelhastigheten som maskinen tillåter med spänningsförande verktyg inkopplat. På många svarvar ligger taket långt under svänghastigheten.
Driven verktyg är inte svaret på alla funktioner. Tabellen nedan är det snabbaste sättet att avgöra station för station.
| Operation | Statisk hållare | Drivet verktyg | Praktisk anmärkning |
|---|---|---|---|
| OD vändning, vändning, fasning | Ja | Krävs inte | Spindelrotation genererar ytan |
| Nyckelspår i en rulljournal | Nej | Ja | Roterande skärare plus låst C-axel |
| Platt eller skiftnyckel på en journal | Nej | Ja | Radiell hållare; Y-axel endast om den är förskjuten från mitten |
| Bultcirkel eller gängade hål på ändytan | Nej | Ja | Axialhållare, C-axelindexering, styv gängning |
| Radiell olja eller kylhål | Nej | Ja | Genomgående kylvätska gör skillnaden |
| Passera spår och ribbor på stångrullar | Nej | Ja | Dedikerad hackmaskin på volym |
Läs det som ett filter snarare än en regel. Om en egenskap växer från rullens egen rotation är en statisk hållare billigare, styvare och lättare att underhålla. Om den inte gör det är en driven station det enda sättet att behålla rullen på maskinen.
Vridmomentet vid verktyget avgör om en station är användbar, och det är inte detsamma som motorns klassificering på specifikationsbladet. En VDI 30-station levererar vanligtvis 15 till 30 Nm vid hylsan; en BMT 55- eller 65-station med 2:1-reduktion kan leverera 60 till 120 Nm, beroende på tillverkare. Det användbara vridmomentet sjunker när hastigheten stiger eftersom förhållandet är fast, så en station som skär bekvämt vid 1 500 rpm kan stanna vid 5 000 rpm i samma material.
Rullmaterial gör denna betong. En mjuk 45# ståltapp bearbetar lätt; ett induktionshärdat 60 HRC-skal gör det inte. Härdade valsytor svarvas vanligtvis med keramiska eller CBN-skär, eller slipas snarare än frästas, så kontrollera om funktionen du planerar att fräsa sitter i den härdade zonen eller bara i den mjukare axeltappen och ändytan.
Borrar och pinnfräsar med liten diameter i djupa delar behöver genomgående kylvätska, vanligtvis 20 till 40 bar, som levereras genom hållaren i stället för att sprutas vid skärningen. Spånevakuering är den andra halvan: en radiell hållare som arbetar nära det stadiga stödet har begränsat spelrum, och en långhållare som löser räckviddsproblemet återinför ofta prat i samma hastighet.
Två acceptanskontroller innan en hållare går in i produktionen: totalt indikerat utlopp på 50 mm från hållarens yta, helst 0,01 mm eller bättre, och balans till G2,5 vid den maximala hastigheten för spänningsförande verktyg. Båda är billiga att verifiera och dyra att upptäcka senare.
Det tydligaste sättet att motivera en driven station är att prissätta alternativet. Tabellen nedan använder en medelstor arbetsrulle med ett kilspår och fyra gängade hål på ändsidan, vilket jämför en livestation på svarv med de två vägar som de flesta butiker faller tillbaka på.
Inställningstid per rulle, minuter
Drivt verktyg på svarven - 12 min
Handlayout och slipning - 95 min
Andra maskinvägen - 165 min
Klyftan är inte bara arbetskraft. Rivning utanför svarv ökar hanteringsriskerna, eftersom slingar, gaffeltruckar och omchuckning är där rulltappar tar upp bucklor och där koncentriciteten går förlorad. Det finns en schemaläggningskostnad också: en fräs som är tillräckligt stor för en femtons rulle är vanligtvis upptagen, så rullen väntar i en kö innan den väntar på en operatör.
De vanligaste specifikationsfelen tenderar att upprepas:
Hållarens val följer maskinen, inte tvärtom. En rullsvarv med en styv bädd, en tung ändstock och en låst C-axel är det som gör en livestation produktiv; samma hållare på en lätt svarv kommer att skratta långt innan den når nominellt vridmoment. När du anger en maskin, lista de funktioner som måste skäras i en uppsättning, och arbeta sedan tillbaka till antalet livestationer, deras orientering och deras vridmoment.
 CK84-serien CNC rullsvarv för tung rullsvarvning Kraftiga CK84 rullsvarvar med Siemens 828D-kontroll, styva styrbanor och 90 kW spindel passar bearbetning av stora rullar i en enda uppsättning innan dedikerad hackning. Visa produkt →
För passmönster, ribbor och halvmånespår på stång- och sektionsvalsar, förblir dedikerade notching- och valsfräsmaskiner mer produktiva när volymen motiverar dem, eftersom de indexerar valsen och fräsen tillsammans istället för att förlita sig på en enda revolverstation.
En driven hållare är en växelenhet som går med tusentals varv per minut i en smutsig miljö. Dess livslängd beror på tre vanor: att hålla drivkopplingen ren och lätt smord, kontrollera avloppet efter eventuella stötar och byta ut hylsor och tätningar innan slitage visar sig i ytfinishen. En station som börjar producera avsmalning eller prat rapporterar vanligtvis en sliten spännhylsa eller en trasig drivkoppling, inte ett maskinfel.
 Reservdelar för CNC Crescent Groove Fräsmaskiner Hårdmetall- och PCD-fräsar, fräshållare, bronsstödblock och fixturer hjälper till att hålla CNC-halvmånspårfräsmaskiner exakta och minskar slitagerelaterade stilleståndstider. Visa produkt →
Reservdelars tillgänglighet är värt att kontrollera före köp snarare än efter. Spännhylsor, låsknoppar, drivnycklar och växelsatser är de delar som förstörs, och en hållare som inte kan repareras lokalt blir skrot snarare än ett verktyg. Eftersom drivsystemet styr positioneringsnoggrannheten lika mycket som mekaniken gör, är det också värt att förstå hur CNC-systemet hanterar C-axelindexering innan du förbinder dig till en specifikation.
Drivna verktyg är en enkel handel. De kostar mer än en statisk hållare, de behöver kylvätska och vridmoment som maskinen måste leverera, och de tjänar den investeringen endast där en funktion inte kan vändas. I en rullverkstad är dessa egenskaper förutsägbara: kilspår, plattor, ändhål, radiella oljepassager och passspår. Räkna hur många som dyker upp under en typisk månad, prissätt hanteringen du för närvarande gör för att nå dem, och beslutet fattar oftast sig självt. Där drivna verktyg inte passar vinner statiska verktyg fortfarande på styvhet, kostnad och enkelhet, och det finns ingen anledning att tvinga fram det. För butiker som köper en maskin istället för en hållare, utgå från utrustning för rullbearbetning som matchar rullstorlekarna du faktiskt bearbetar, ange sedan stationer mot funktionerna som rullarna kräver.
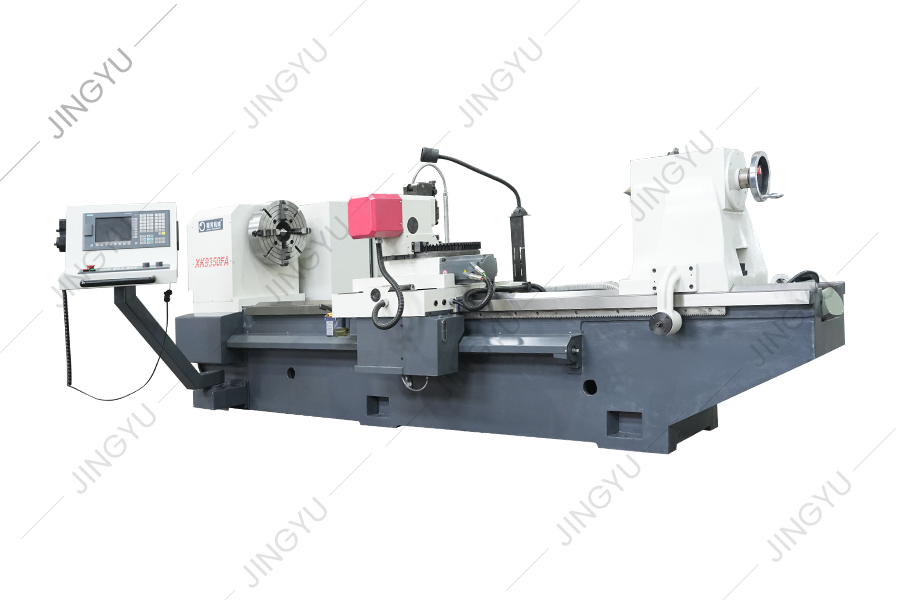
XK9350 series CNC rebar roll crescent groove milling machine is the upgraded product of XK500 type, which is suitable for processing rolls with dia...
Se detaljer
Vi har samlat rik erfarenhet av bearbetning och användning av armeringsrullar och har genomfört djupgående analys och forskning om tekniken för lik...
Se detaljer
Med tanke på problemen med höghastighetsrullbearbetning är XK8450 CNC Roll Milling Machine en ny typ av CNC Roll Groove-bearbetningsverktyg som utv...
Se detaljer
Denna serie maskinverktyg används främst för att passera och bearbeta rullar. Det kan också vrida den yttre cirkeln och rullens hals, och kan också...
Se detaljer
Denna serie maskinverktyg används främst för att passera och bearbeta rullar. Det kan också vrida den yttre cirkeln och rullens hals, och kan också...
Se detaljer
CK8465H CNC Roll svarvbädd antar en 2 3 tungt linjär rullningsguidestruktur, det vill säga två rektangulära styrskenor arrangerade horisontellt på ...
Se detaljer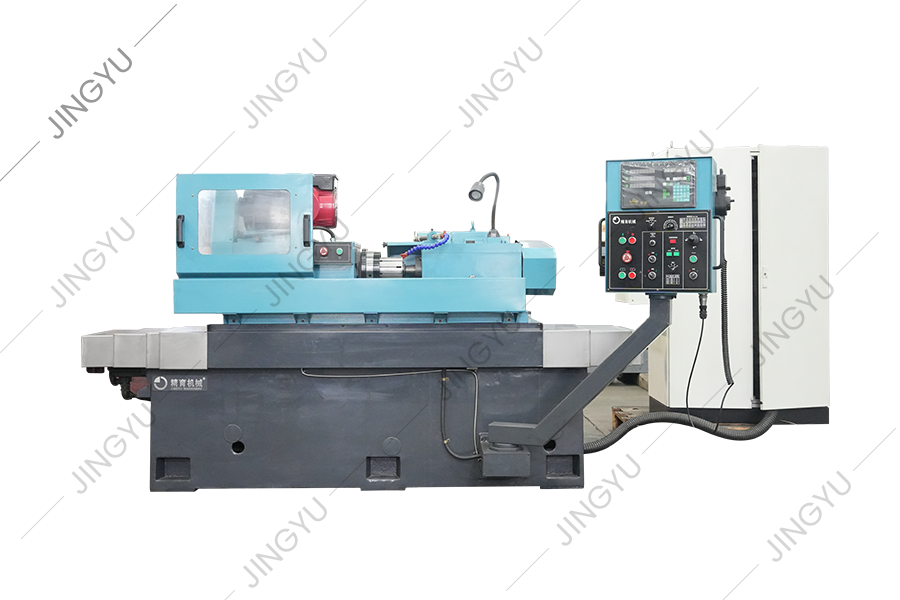
Rollringsformningskvarnen används huvudsakligen för slipning av volframkarbidrullringar för höghastighetssträngstångsproduktion. Det bildade diaman...
Se detaljer
MK8450 CNC-rullkvarn används huvudsakligen för grov slipning, halvfinish slipning, fin slipning och icke-sparkslipning av de yttre cirklarna och R-...
Se detaljer
Denna serie tillhandahåller huvudsakligen gemensamma delar för CNC-rullar, såsom CBN-blad, PCD-blad, chucks, skruvar osv.
Se detaljer
Vi levererar också andra reservdelar, till exempel rutiga plattfräsar, rullningsverktyg, oljepumpar, motorer, CNC -system osv.
Se detaljerNo.3, Xinghe Road, Zhaxi Industrial Park, Chongchuan District, Nantong, Jiangsu Province, 226003, P.R.China
info@rolllathe.com jennifergao@rollathe.com
+86-513-85636116
Copyright © Nantong Jingyu Machinery Co., Ltd. Alla rättigheter reserverade

