


Cat:CNC Roll Milling Machine
CNC -rullningsmaskin
XK9350 series CNC rebar roll crescent groove milling machine is the upgraded product of XK500 type, which is suitable for processing rolls with dia...
Se detaljer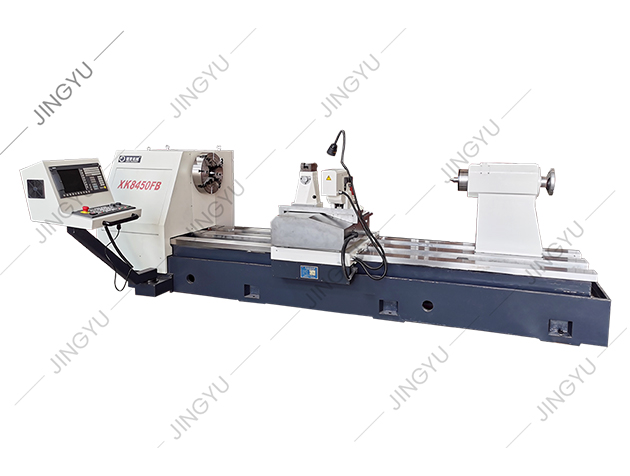
En typisk CNC-butik börjar varje nytt fräsjobb med klättring, förutsatt att det alltid är det bästa valet. Sedan kommer ett parti härdade valsar med en spröd kvarnskala, och hårdmetallskären börjar flisa vid första passet. Den erfarna maskinisten kliver in och föreslår en konventionell fräsingång för att bryta igenom ytan. Sanningen är att både klättringsskärning och konventionell fräsning är väsentliga tekniker, och rätt val beror på maskinens styvhet, arbetsmaterialets skick och den erforderliga ytfinishen.
Stigskärning, även kallad nedfräsning, sker när fräsen roterar i samma riktning som arbetsstyckets matning. I det ögonblick en tand griper in, tar den ett chip av full tjocklek, och spånet tunnar mot noll när tanden lämnar materialet. Konventionell fräsning, eller uppfräsning, roterar mot matningen. Tanden börjar utan oskuren spåntjocklek, gnuggar längs ytan och bygger gradvis upp till ett maximalt spån i slutet av ingreppet.
Den enda skillnaden i spångeometri påverkar skärkrafter, värme, verktygsslitage och vibrationer. Vid klättringsfräsning trycker kraften fräsen nedåt i arbetsstycket och bordet, vilket hjälper till att stabilisera tunna delar. Vid konventionell fräsning lyfter skärkraften arbetsstycket och trycker bort fräsen, men det gradvisa inträdet är förlåtande när ytan är hård eller maskinen har lösa ledskruvar.
På en styv CNC-maskin med förspända kulskruvar och säker fixering är klättringsfräsning standardvalet för de flesta operationer. De praktiska fördelarna är mätbara:
För aluminium, lågkolhaltigt stål, mässing och de flesta plaster framträder dessa fördelar omedelbart i cykeltid och verktygskostnad. Klätterfräsning fungerar även bra vid fickarbete med tunna golv eftersom den nedåtriktade kraften hjälper till att hålla ner materialet.
Konventionell fräsning är inte föråldrad. Det finns tre situationer där den överträffar klättringsklippning:
Kostnaden för konventionell fräsning är mer friktion, högre verktygstemperatur och en grövre finish. Vid djup slitsning stannar spån i spåret och kan orsaka kantuppbyggnad, så att öka kylvätskan eller hackning blir nödvändig.
| Faktor | Climb Milling (Ner) | Konventionell fräsning (upp) |
|---|---|---|
| Spåntjocklek | Börjar tjockt, slutar tunt | Börjar tunt, slutar tjockt |
| Skärkraftriktning | Nedåt, in i bordet | Uppåt, lyft arbetsstycket |
| Ytfinish | Vanligtvis bättre | Grovare, mer burr |
| Verktygsslitageläge | Jämnt slitage, mindre värme | Mer skavd, hetare kant |
| Vibrationsrisk | Låg om inställningen är stel | Högre under första gnuggningen |
| Glapptolerans | Kräver noll bakslag | Klarar en del motreaktioner |
| Bäst för | CNC grovbearbetning och finbearbetning | Manuella fräsar, genombrytande skala |
Använd de fyra första raderna för att förstå processkvalitet. De sista tre raderna hjälper dig att anpassa skärläget till maskinen och materialets skick.
För CNC-användare, ställ in klättringsfräsning som utgångspunkt för de flesta verktygsbanor, särskilt finbearbetningspass. Kontrollera att maskinen är fri från glapp och att arbetshållaren kan hantera nedåtgående krafter. Ett robust skruvstäd eller fixtur som pressar arbetsstycket mot maskinbädden ger bäst resultat.
Maskinstyvhet är grindvakten för klättringsfräsning. En förstärkt fräsmaskin med en tung gjutjärnsbas och förspända dubbelmutterskruvar ger styvheten för att hantera klättringsfräsning på krävande material.
 Förstärkt CNC vertikal fräsmaskin för klättring Denna kraftiga vertikala kvarn har en förstärkt gjutjärnsstruktur och förspända kulskruvar, vilket ger den styvhet som krävs för att klättra på kvarn krävande material samtidigt som den bibehåller jämn matning och långvarig precision. Visa produkt →
På den klassen av utrustning eliminerar servodrivningarna blyskruvsspel så att matningen förblir jämn även under en fullbreddsklippning. När ett konventionellt pass är oundvikligt, minska spindelhastigheten med 10–15 % och sakta ner matningen något för att minimera gnidning. Att lägga till en liten avfasning eller införing kan också göra verktyget lättare på en hård yta.
Förstå arbetsprincipen för en helautomatisk CNC-valsfräs hjälper dig att uppskatta hur styrsystem växlar mellan skärlägen baserat på laståterkoppling. Moderna kontroller kan övervaka spindelbelastning och axelavvikelse, men skärgeometrin avgör fortfarande vilket läge som är lämpligt.
Valsar som används i stålstångs-, stång- och bandfräsar är klassiska exempel på arbetsstycken med abrasiv skala och avbrutna spår. Det första passet behöver ofta konventionell fräsning för att bryta igenom det rullade skinnet utan att skada skäret. När skalan väl har tagits bort ger klättringsfräsning den fina ytfinish som krävs för den slutliga profilen.
En dedikerad CNC-valsfräsmaskin kombinerar en styv bädd, lågfriktionsstyrbanor och direkta servoaxlar. Den kombinationen gör att fräsen kan bibehålla en jämn spånbelastning utan den drageffekt som stör vanliga maskiner. På en helautomatisk CNC-valsfräs hanterar styrenheten automatiskt övergången mellan konventionell instegs- och stigningsfinish inom samma cykel.
 Automatisk CNC rullfräsmaskin med stel bädd Denna maskin är designad för automatisk stigningsfräsning av rullspår och kombinerar en styv bädd med fyra skenor, lågfriktionsstyrbanor och direkta servoaxeldrivningar för att bibehålla konsekvent spånbelastning och minska spån under tung bearbetning. Visa produkt →
För stora valsar med djupa halvmånespår absorberar en kraftig valsfräsmaskin med högt vridmoment och breda bäddavstånd vibrationerna som normalt främjar prat vid stigningsfräsning. Den extra massan håller skäret i kontakt med arbetsytan och hindrar verktyget från att böjas bort från spårprofilen.
Att välja mellan klättring och konventionell fräsning är ingen stilfråga. Det är ett processbeslut baserat på maskinens skick, materialyta och den finish du behöver. Börja med klättringsfräsning på styv CNC-utrustning för ren ytfinish och längre verktygslivslängd. Gå över till konventionell fräsning när du står inför en hård våg, en maskin med glapp eller en manuell operation där känslan är viktig. Genom att matcha skärläget till de faktiska förhållandena får du konsekventa skärningar, mindre skrot och en längre verktygsbudget.
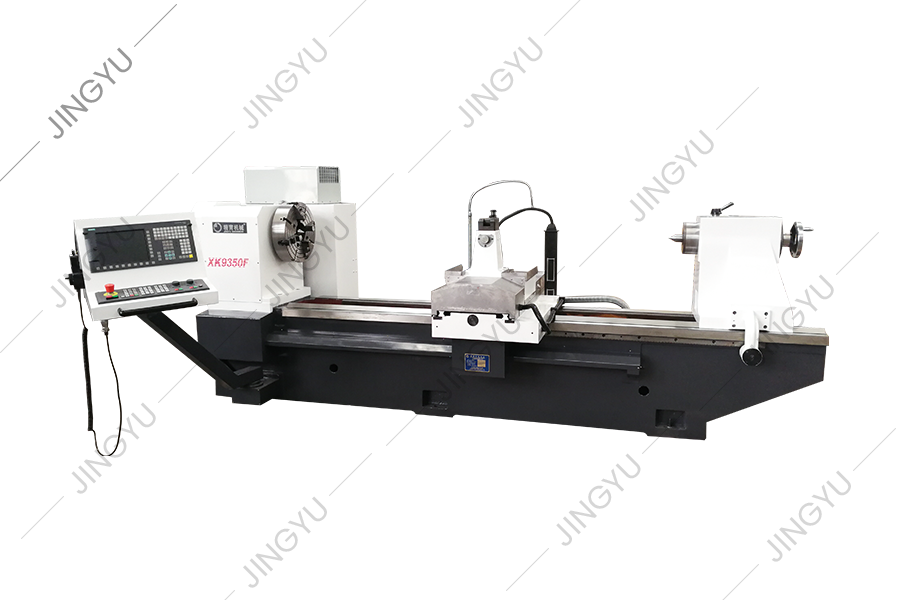
XK9350 series CNC rebar roll crescent groove milling machine is the upgraded product of XK500 type, which is suitable for processing rolls with dia...
Se detaljer
Vi har samlat rik erfarenhet av bearbetning och användning av armeringsrullar och har genomfört djupgående analys och forskning om tekniken för lik...
Se detaljer
Med tanke på problemen med höghastighetsrullbearbetning är XK8450 CNC Roll Milling Machine en ny typ av CNC -rullgroove -bearbetningsmaskinverktyg ...
Se detaljer
Denna serie maskinverktyg används främst för att passera och bearbeta rullar. Det kan också vrida den yttre cirkeln och rullens hals, och kan också...
Se detaljer
CK450 lutade Bed CNC -svarven antar det tyska Siemens -kontrollsystemet. Maskinverktygets utseende, operativsystem och säkerhetsskydd för maskinver...
Se detaljer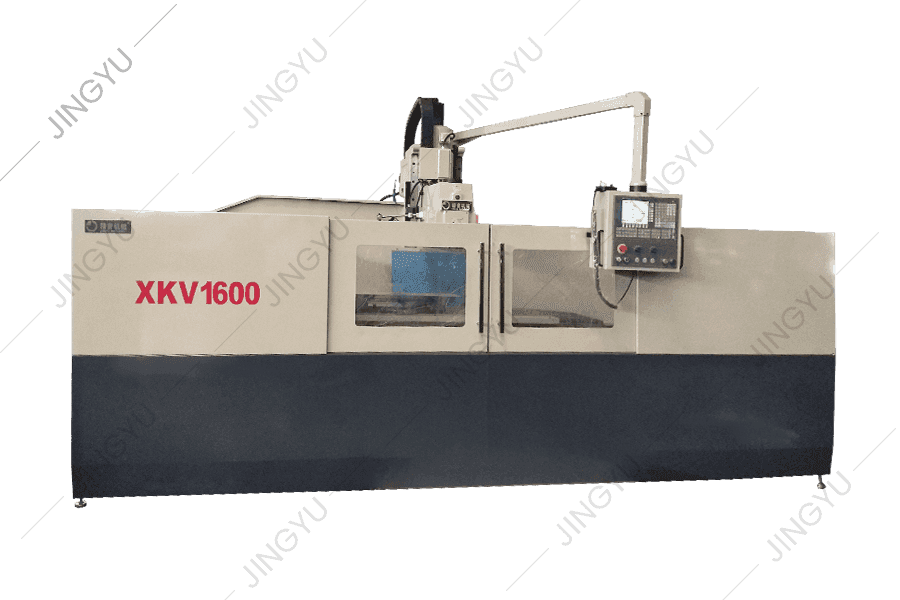
Den CNC-förstärkta malningsmaskinen antar en spindellåda med full växel, och spindelöverföringsdelen antar växlar med precision på mer än 6 nivåer,...
Se detaljer
MX250 är en standard Diamond Wheel Dressing Machine, som används för att forma och klädda diamanthjul för metallurgiska stålverk. Diametern på diam...
Se detaljer
Denna serie är främst för CNC Crescent spårmaskiner för att tillhandahålla vanliga bärande delar, såsom malningsverktygshållare, malningsskärare, s...
Se detaljer
Denna serie tillhandahåller huvudsakligen gemensamma delar för CNC-rullar, såsom CBN-blad, PCD-blad, chucks, skruvar osv.
Se detaljer
Vi levererar också andra reservdelar, till exempel rutiga plattfräsar, rullningsverktyg, oljepumpar, motorer, CNC -system osv.
Se detaljerNo.3, Xinghe Road, Zhaxi Industrial Park, Chongchuan District, Nantong, Jiangsu Province, 226003, P.R.China
info@rolllathe.com jennifergao@rollathe.com
+86-513-85636116
Copyright © Nantong Jingyu Machinery Co., Ltd. Alla rättigheter reserverade

