


Cat:CNC Roll Milling Machine
Automatisk CNC -rullmaskin
Med tanke på problemen med höghastighetsrullbearbetning är XK8450 CNC Roll Milling Machine en ny typ av CNC Roll Groove-bearbetningsverktyg som utv...
Se detaljer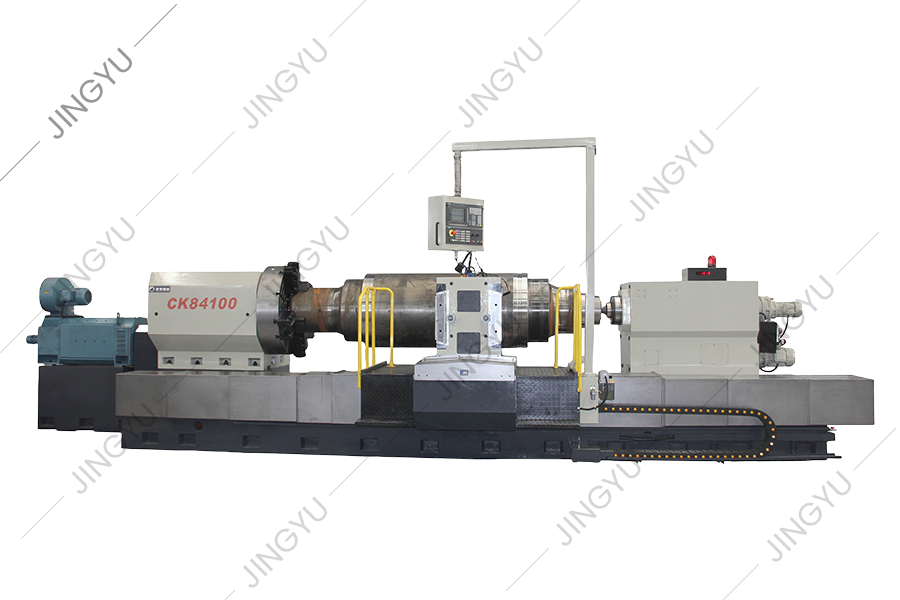
Klätterkapning ger den renaste, mest exakta ytfinishen inom CNC-fräsning — men bara när maskinen och inställningarna kan hantera skärkrafterna. För rulltillverkare och tunga utrustningsbutiker är det villkoret vanligtvis uppfyllt.
Den här artikeln förklarar vad klättringsklippning är, hur det kan jämföras med konventionell skärning och när man ska välja varje strategi i verklig produktion.
Vid klättringsfräsning roterar fräsen i samma riktning som arbetsstyckets matning. Skärtanden går in i materialet med full spåntjocklek och tunnar ut spånan mot slutet av ingreppet. Vid konventionell fräsning börjar tanden vid noll spåntjocklek, gnuggar mot ytan och når sedan maximal tjocklek i slutet.
Klätterskärning kallas även nedfräsning; konventionell kallas fräsning. Namnen indikerar om verktyget rör sig "nedåt" med rotationen eller "uppåt" mot det.
| Faktor | Climb Cutting | Konventionell skärning |
|---|---|---|
| Verktygsrotation vs. matning | Samma riktning | Motsatt riktning |
| Spåntjocklek | Tjockast vid ingång, avtagande | Tunnast vid ingång, ökar |
| Skärande åtgärder | Ren cutoff, mindre friktion | Gnidning vid start, mer friktion |
| Ytfinish | Bättre på stela inställningar | Kan lämna en polerad eller utsmetad yta |
| Krafttendens | Nedåt (för perifer fräsning) | Uppåt (tenderar att lyfta arbetsstycket) |
| Verktygsslitage | Lägre slitage när installationen är stel | Högre kantslitage från gnidning |
| Risk | Verktygsböjning kan orsaka grepp | Risk för arbetshärdning |
Spåntjocklek är den främsta anledningen till att moderna CNC-butiker föredrar klättring. Med en konventionell skärning startar skäret eller pinnfräsen med noll spånbelastning, vilket innebär att eggen trycker i stället för att saxa. Detta skapar friktion, värme och arbetshärdning på många stål. När verktyget sedan biter djupare träffar det det härdade lagret och slits snabbare.
Klätterkapning börjar med maximal spånbelastning. Kanten skär omedelbart bort material, vilket minskar värmeuppbyggnaden och lämnar en jämnare yta. Skärkraften tenderar också att trycka ner arbetsstycket mot bordet, vilket håller delen stabil.
Den stabiliteten spelar roll när du fräser långa cylindriska arbetsstycken som rullar. En nedåtgående skärkraft hjälper till att hålla rullen mot V-blocket eller stadigt stöd. Detta är en anledning till att tillverkare av tunga CNC-valsfräsmaskiner programmerar stigningspass som standard efterbehandlingsstrategi.
Stigskärning har en välkänd nackdel: om maskinen har glapp eller otillräcklig styvhet kan fräsen ta tag i arbetsstycket och dra sig själv framåt. Detta kan få bordet att slingra sig, gå sönder ett verktyg eller lämna en vågig finish. Det är därför som äldre maskiner med blyskruvar och ingen glappkompensering traditionellt kördes i konventionellt läge.
På en CNC-maskin med kulskruvar, förspända styrningar och korrekt servoinställning är glappet minimalt. Klätterklippning blir inte bara säker utan att föredra. För tunga fräsoperationer är kravet en solid spindel och en stabil arbetsställning. Rullslipnings- och rullslipmaskiner är byggda enligt den standarden.
Vibration är en annan faktor. Klätterskärning tenderar att generera mindre vibrationer än konventionell skärning, särskilt när verktyget kopplas in i en konstant vinkel. Men om verktyget börjar vibrera kan det leda till pladdermärken. Detta diskuteras mer i detalj i en relaterad artikel om hantera vibrationer i CNC-valsslipmaskiner .
Valsspårning kräver skärning av exakta mönster i härdade stål- eller gjutjärnsvalsar. Både grovbearbetnings- och finbearbetningspassagen måste bibehålla snäva toleranser för spårets bredd, djup och position. Klätterkapning hjälper på flera sätt: det ger ett renare snitt, minskar gradbildning och förlänger livslängden på formverktyg och belagda hårdmetallskär.
I produktionen är en vanlig praxis att använda konventionell skärning för det första grovbearbetningspasset när det finns skal eller ojämn yta, och sedan byta till klättring för efterbearbetning. Anledningen är enkel: ett strävt skinn kan skära sönder en hårdmetallegg om det första ingreppet är för aggressivt. När ytan är ren ger klättringsskärning den noggrannhet som krävs för den slutliga konturen.
För rullytor kan skillnaden i ytfinish mätas i Ra- eller Rz-värden. Vår erfarenhet är att byte av ett finbearbetningspass från konventionell till klättring kan förbättra ytjämnheten med en mätbar marginal när verktygsbanan är korrekt justerad. Minskningen av gnidning minskar också risken för smetning, vilket är avgörande för rullar som strukturerar plåt eller präglar mönster.
Att byta från konventionell till klättring är inte bara en riktningsändring. Du måste justera flera parametrar:
För rullmaterial som D2 verktygsstål eller kylt gjutjärn är utgångspunkten ett lätt radiellt skärdjup (0,5-1,0 mm) i stigningsläge och en matning runt 0,1-0,2 mm per tand, förfina sedan baserat på den resulterande finishen.
I en typisk rullverkstad börjar processen med konventionell fräsning för att ta bort det skadade lagret. Operatören växlar sedan till klättringsklippning för det sista passet som definierar spårprofilen. Eftersom klättringsskärning lämnar en renare yta, går rullen till kvarnen med mindre material borttaget, vilket förkortar den totala cykeltiden.
 Automatisk CNC-valsfräs med sexaxlig Siemens-styrning Denna maskin är konstruerad för precisionsvalsreparation och har en styv integrerad bädd och härdade styrbanor för att stödja klättringsfräsning av spårprofiler. Dess Siemens sex-axlig kontroll och högt vridmoment garanterar exakt konturskärning på härdade valsar, vilket minskar sliptiden. Visa produkt →
En annan vanlig tillämpning är att skära trådliknande ribbor på räfflade rullar. Klättrande fräsning ger en skarpare kant på revbenskammen, vilket påverkar den slutliga produktkvaliteten vid stång- och trådvalsning. Det är därför CNC tunga valsfräsmaskiner är programmerade med en kontrollerad stigningsstrategi för dessa konturer.
Inte varje fräsmaskin utför stigningsskärning bra. Maskinen måste ha en styv ram, ett glappfritt matningssystem och en spindel som kan bibehålla vridmoment vid måttliga hastigheter. För valsfräsning betyder det vanligtvis en maskin med en tung boxway eller härdad styrvägsstruktur, inte en lätt kvarn.
 CNC vertikal fräsmaskin XKV1800 med förstärkt kraftig struktur Denna vertikala kvarn är byggd för stabil stigningsfräsning och erbjuder ett härdat flygkropp och glappfria kulskruvar. Dess stora arbetsslag och 2000 kg bordskapacitet rymmer tunga gjutgods och ståldelar, vilket ger den styvhet som krävs för jämna snitt på hårda ytor. Visa produkt →
Förstärkta CNC-fräsmaskiner är designade med detta i åtanke. De ger den styvhet som behövs för att absorbera stöten från den initiala spånkontakten och bibehåller noggrannhet över långa pass på härdade rullytor.
Klätterklippning är inte en enda teknik; det är ett beslut du fattar för varje pass. Använd konventionell skärning för att ta dig igenom tuffa, fjällande eller instabila förhållanden. Använd klättring för att avsluta pass där ytkvalitet och verktygslivslängd är viktigast. På modern CNC-valsfräsutrustning bör klättringsskärning vara en del av din standardbearbetningsstrategi.

Med tanke på problemen med höghastighetsrullbearbetning är XK8450 CNC Roll Milling Machine en ny typ av CNC Roll Groove-bearbetningsverktyg som utv...
Se detaljer
Denna serie maskinverktyg används främst för att passera och bearbeta rullar. Det kan också vrida den yttre cirkeln och rullens hals, och kan också...
Se detaljer
CK8465H CNC Roll svarvbädd antar en 2 3 tungt linjär rullningsguidestruktur, det vill säga två rektangulära styrskenor arrangerade horisontellt på ...
Se detaljer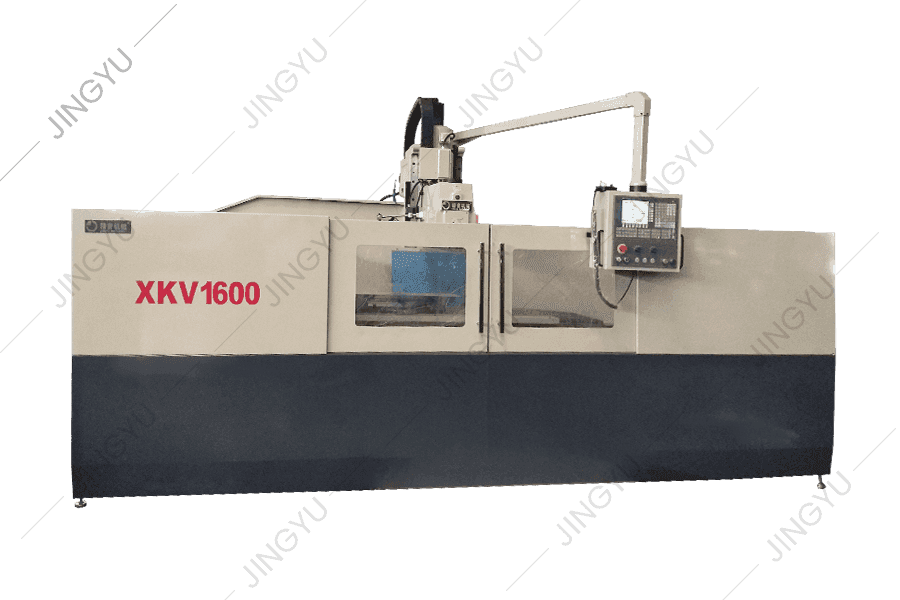
Den CNC-förstärkta malningsmaskinen antar en spindellåda med full växel, och spindelöverföringsdelen antar växlar med precision på mer än 6 nivåer,...
Se detaljer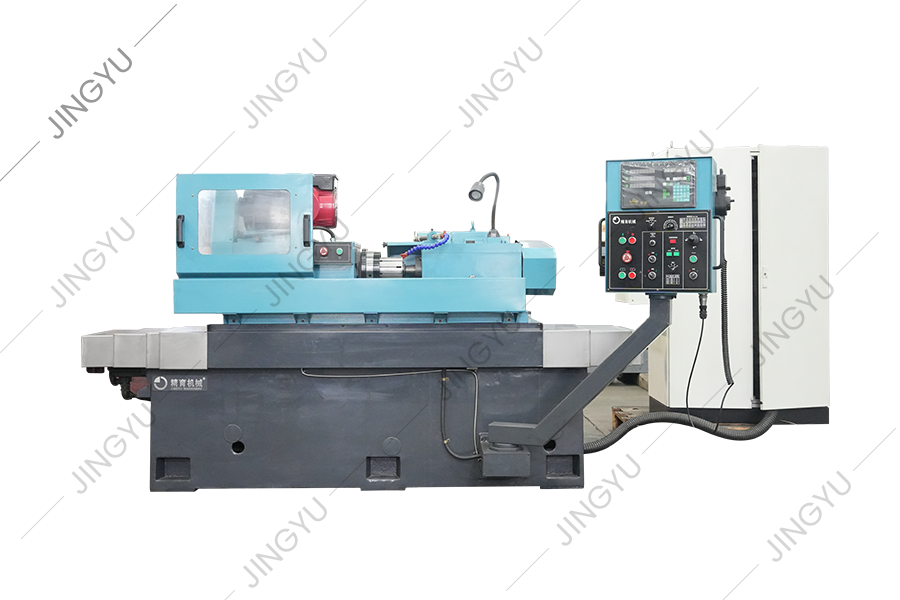
Rollringsformningskvarnen används huvudsakligen för slipning av volframkarbidrullringar för höghastighetssträngstångsproduktion. Det bildade diaman...
Se detaljer
För närvarande antar mönsterrullgravering hemma och utomlands i allmänhet elektrolysmetod, vanlig horisontell fräsmaskinfräsning och andra bearbetn...
Se detaljer
CNC Roll Engraving Machine är lämplig för bearbetning av olika ansiktsmarkeringar. Genom den automatiska redigeringsprogramvaran kan den generera b...
Se detaljer
Denna serie är främst för CNC Crescent spårmaskiner för att tillhandahålla vanliga bärande delar, såsom malningsverktygshållare, malningsskärare, s...
Se detaljer
Denna serie tillhandahåller huvudsakligen gemensamma delar för CNC-rullar, såsom CBN-blad, PCD-blad, chucks, skruvar osv.
Se detaljer
Vi levererar också andra reservdelar, till exempel rutiga plattfräsar, rullningsverktyg, oljepumpar, motorer, CNC -system osv.
Se detaljerNo.3, Xinghe Road, Zhaxi Industrial Park, Chongchuan District, Nantong, Jiangsu Province, 226003, P.R.China
info@rolllathe.com jennifergao@rollathe.com
+86-513-85636116
Copyright © Nantong Jingyu Machinery Co., Ltd. Alla rättigheter reserverade

