


Cat:CNC Roll Milling Machine
CNC -rullningsmaskin
XK9350 series CNC rebar roll crescent groove milling machine is the upgraded product of XK500 type, which is suitable for processing rolls with dia...
Se detaljer
Ett stålservicecenter som behöver 600 identiska axlar, var och en vänd till en diametertolerans på ±0,01 mm, står inför ett enkelt beslut: lita på omdömet från flera skickliga maskinister och acceptera del-till-del-variation, eller lägg jobbet på en CNC-svarvmaskin och låt ett program hålla storleken för hela skiftet. Det korta svaret på frågan är detta: en CNC-svarvmaskin är en datorstyrd svarvmaskin som snurrar ett arbetsstycke runt sin egen axel medan ett fast skärverktyg följer programmerade banor för att ta bort material. Det arrangemanget, en roterande del och ett stationärt verktyg, kallas svarvning, och det är fortfarande det mest effektiva sättet att tillverka runda komponenter som axlar, skivor, bussningar, hylsor och, inom tung industri, valsar som väger flera ton.
CNC står för Computer Numerical Kontroll. På en svarv spänns arbetsstycket fast i en chuck eller hylsa på spindeln och snurras med en programmerad hastighet, medan skärverktyget matas längs två primäraxlar: X, som styr diametern, och Z, som styr längden. Maskinen exekverar ett delprogram, vanligtvis skrivet i G-kod, och servomotorer med positionsåterkoppling flyttar verktyget till koordinater upplösta till hundradelar eller till och med tusendelar av en millimeter.
Den avgörande detaljen är vad som roterar. På en svarv snurrar arbetsstycket; på en fräsmaskin snurrar verktyget. Den uppdelningen förklarar varför svarvar äger marknaden för runda delar och kvarnar dominerar prismatiska delar. Moderna maskiner suddar ut gränsen lite: genom att lägga till levande verktyg och en C-axel till spindeln skapas en svarvsvarv som kan borra korshål, skära plattor och fräsa sexkantsprofiler utan att ta bort delen från chucken.
Tekniken i sig är mogen. Numerisk styrning uppstod på 1950-talet och datorstyrning spred sig under 1970- och 1980-talen; Det som har förändrats sedan dess är kostnaden, kontrollanvändbarheten och återkopplingskomponenternas tillförlitlighet. Resultatet är att butiker av nästan alla storlekar nu kör CNC-svarvar i timmar med en operatör som tittar på flera maskiner.
Varje CNC-svarv, från en kompakt bänkenhet till en rullsvarv på trettio ton, är sammansatt av samma kärngrupper:
En maskin täcker det mesta svarvningsarbetet eftersom tornet byter verktyg automatiskt och sliderna kan följa vilken som helst programmerad bana. Standardoperationerna är:
En 2-axlig svarv, som endast rör sig X och Z, klarar de flesta svarvjobb. Genom att lägga till levande verktyg och en C-axel produceras en 3-axlig fräs-svarv maskin som kan korsborra och fräsa. En underspindel flyttar delen till en andra spindel för bakåtarbetning, och konfigurationer med fyra eller fler axlar tillåter samtidig skärning med flera verktyg vid stora arbeten.
Horisontella svarvar är standardlayouten. Vertikala svarvar, där spindeln pekar uppåt och delen ligger platt på ett roterande bord, passar stora, tunga skivor som flänsar, svänghjul och bromsrotorer, eftersom tyngdkraften placerar delen istället för att hänga sin fulla vikt på chuckbackarna.
I den tunga delen är maskiner byggda runt arbetsstycket snarare än katalogen. Kraftiga horisontella svarvar parsvängningar mätt i hundratals millimeter med avstånd mellan centrum på 3 500 mm och däröver, massiva gjutna bäddar och stadiga stöd som bär arbetsstycken som väger flera ton. Maskiner i denna klass existerar eftersom en standardsvarv, hur exakt den än är, aldrig var tillräckligt styv för de snitt som stora smidesverk kräver.
 Kraftig CNC rullsvarvsvarv Tekniska parametrar Visa produkt →
Den praktiska skillnaden visar sig i repeterbarhet och i var värdet bor: en manuell svarv belönar operatörens händer, medan en CNC-svarv belönar programmet och maskinens styvhet. Som en tumregel för allmänt stålarbete håller skicklig manuell svarvning runt ±0,05 mm, medan en sund CNC-svarv håller ±0,01 mm eller bättre och upprepar det på artikelnummer 600 lika troget som på artikelnummer 1.
| Aspekt | Manuell svarv | CNC-svarv |
|---|---|---|
| Control | Handhjul, rattar, förarens omdöme | G-kodsprogram och servodrivningar |
| Typisk tolerans | Cirka ±0,05 mm, operatörsberoende | ±0,01 mm eller bättre, maskinberoende |
| Repeterbarhet | Varierar från del till del | Konsekvent över hela partiet |
| Komplexa profiler | Långsam, behöver ofta formverktyg | Programmerade konturer utan specialverktyg |
| Ekonomisk batchstorlek | Engångs- och reparationsarbeten | Små serier till stora produktionspartier |
| Operatörsroll | Kontinuerlig hands-on skärning | Programmering, laddning och övervakning |
Stålvalsverk visar vad en produktionssvarv har för att överleva. Arbetsrullar och stödrullar tappar diameter och utvecklar slitagemönster som måste återställas enligt ett schema. Armeringsvalsar har halvmånespår och ribbor som måste skäras om exakt när de slits, och valstrådsfräsar kör valsringar som behöver konsekvent diameter över hela ringytan.
Inget av detta liknar jobb-butiksvarvning. Dessa arbetsstycken är långa, tunga och svåra att bearbeta, och de exponerar vilken maskin som helst med en lätt bädd, vilket är anledningen till att rullspecifika CNC-svarvar överhuvudtaget existerar: förstärkta bäddar, överdimensionerade gungor, stadiga stöd i ton och kontroller avstämda för stora diametrar och långsamma, kraftfulla skär. En specialbyggd CNC rullsvarv är konfigurerad för exakt denna arbetscykel, och köpare som jämför dedikerade maskiner för rullringar kan börja med anledningarna till att en CNC rullringsvarv har förtjänat sin egen kategori.
 Högeffektiv CNC-rullsvarv Tekniska parametrar Visa produkt →
När samma arbetsstycke också behöver frästa spår snarare än ren svarvning, skär kombinerade valsvalsplattformar båda funktionerna i en uppsättning, vilket är viktigt eftersom omklämning av en flertonsvals mellan operationerna riskerar både noggrannhet och tid.
Specifikationer betyder något bara när de matchas till dina delar. Arbeta igenom checklistan i denna ordning:
Säkerhet hör hemma på samma lista. Full bevakning, förreglade dörrar och utbildade operatörer bör vara en del av köpet snarare än en eftertanke, och köpare av rullmaskiner kan se över hur man kan förbättra driftsäkerheten för CNC-rullsvarvar innan en tung maskin tas i drift.
Samma resonemang gäller när en del behöver både svarvning och fräsning. En precisionsvalssvarv som utför båda operationerna i en och samma installation tar bort uppriktningsrisken för att flytta en tung komponent mellan maskiner, och den betalar ofta tillbaka prisskillnaden inom det första året genom minskad hantering och färre kasserade delar.
En CNC-svarvmaskin går ut på att tre saker fungerar tillsammans: en spindel som snurrar arbetet, servodrivna glidar som positionerar stationära verktyg utan drift och en kontroll som håller den programmerade banan från den första delen till den sista. Välj en 2-axlig maskin för enkla, runda detaljer, lägg till spänningsförande verktyg när funktionerna blir fler, och ta steget upp till kraftiga, rullspecifika plattformar när delarna väger ton och toleranserna fortfarande anges i hundradelar av en millimeter. Matcha maskinen med arbetsstycket först och broschyren därefter, så kommer investeringen tillbaka i partier som kommer från maskinen i samma storlek, varje gång.
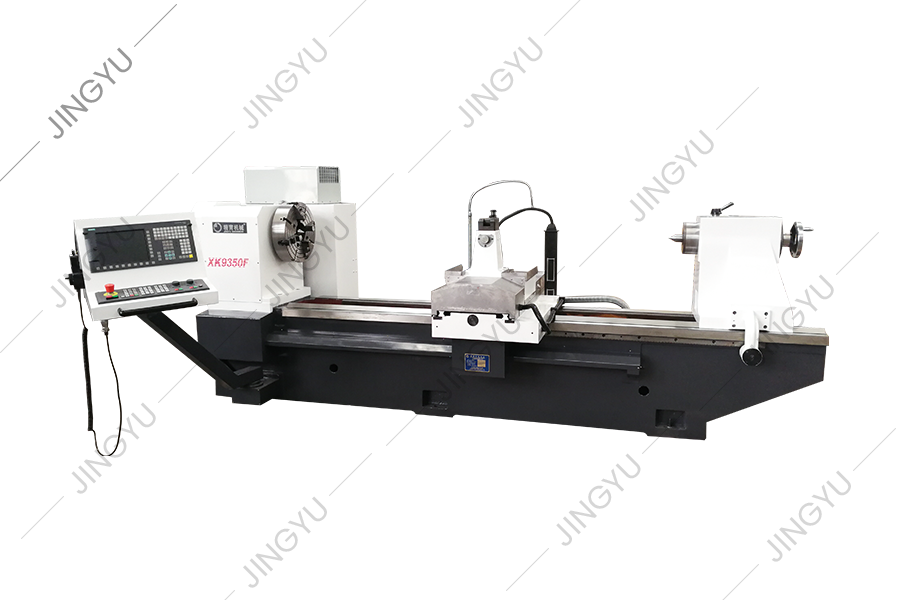
XK9350 series CNC rebar roll crescent groove milling machine is the upgraded product of XK500 type, which is suitable for processing rolls with dia...
Se detaljer
Vi har samlat rik erfarenhet av bearbetning och användning av armeringsrullar och har genomfört djupgående analys och forskning om tekniken för lik...
Se detaljer
CK8465H CNC Roll svarvbädd antar en 2 3 tungt linjär rullningsguidestruktur, det vill säga två rektangulära styrskenor arrangerade horisontellt på ...
Se detaljer
CK84 Series CNC Roll Lathe antar Siemens 828D CNC -system och drivs av en servomotor. När vi utformade detta maskinverktyg analyserade vi fullständ...
Se detaljer
CK450 lutade Bed CNC -svarven antar det tyska Siemens -kontrollsystemet. Maskinverktygets utseende, operativsystem och säkerhetsskydd för maskinver...
Se detaljer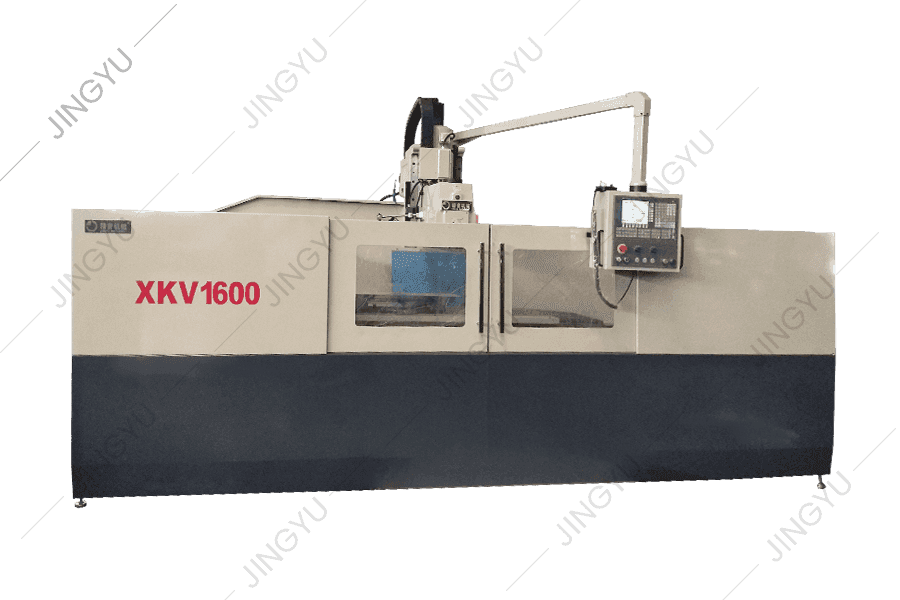
Den CNC-förstärkta malningsmaskinen antar en spindellåda med full växel, och spindelöverföringsdelen antar växlar med precision på mer än 6 nivåer,...
Se detaljer
För närvarande antar mönsterrullgravering hemma och utomlands i allmänhet elektrolysmetod, vanlig horisontell fräsmaskinfräsning och andra bearbetn...
Se detaljer
CNC Roll Engraving Machine är lämplig för bearbetning av olika ansiktsmarkeringar. Genom den automatiska redigeringsprogramvaran kan den generera b...
Se detaljer
Detta maskinverktyg är en ny typ av CNC Roll Grooving Machine -verktyg som utvecklats baserat på företagets CNC Roll Milling Machine -serie och eft...
Se detaljer
MX250 är en standard Diamond Wheel Dressing Machine, som används för att forma och klädda diamanthjul för metallurgiska stålverk. Diametern på diam...
Se detaljerNo.3, Xinghe Road, Zhaxi Industrial Park, Chongchuan District, Nantong, Jiangsu Province, 226003, P.R.China
info@rolllathe.com jennifergao@rollathe.com
+86-513-85636116
Copyright © Nantong Jingyu Machinery Co., Ltd. Alla rättigheter reserverade

